射出成形は金型で決まる|簡易金型と量産金型の違い・依頼の流れ
「射出成形を頼みたいが、金型のことがよくわからないまま見積もりを取っていいのだろうか」
「試作段階なのに、いきなり数百万円の金型を作る必要があるのだろうか」
そんな不安をお持ちの設計者の方も多いはずです。射出成形の品質・コスト・納期は、金型でほぼ決まります。基礎を知らないまま発注すると、余分な金型費や手戻りのロスにつながりかねません。本記事では、金型の役割と種類、簡易金型(試作金型)と量産金型の違い、製作から量産開始までの流れを整理します。金型からの相談・発注先選びにご活用ください。
【こんな方向けの記事です】
- 射出成形に使う金型の基礎知識を発注前に押さえたい
- 簡易金型と量産金型のどちらを選ぶべきか迷っている
- 金型費を抑えるために設計段階でできることを知りたい
射出成形における金型の役割
溶けた樹脂を製品の形にする「型」
金型は、溶かした樹脂を流し込んで冷やし固め、同じ形状の成形品を繰り返し作るための金属製の型です。ひと口に金型といってもプレス用や鋳造用など多くの種類があり、樹脂部品の量産で使われるのが射出成形用の金型です。射出成形機は樹脂を溶かして送り込む装置で、製品の形そのものは金型を使って成形します。1つの金型から数万個、数十万個の部品を生産するため、金型は射出成形の品質・コスト・生産スピードを左右します。
金型の基本構造(固定側と可動側)
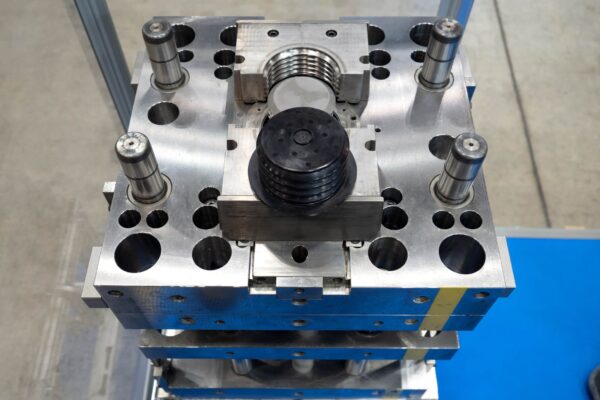
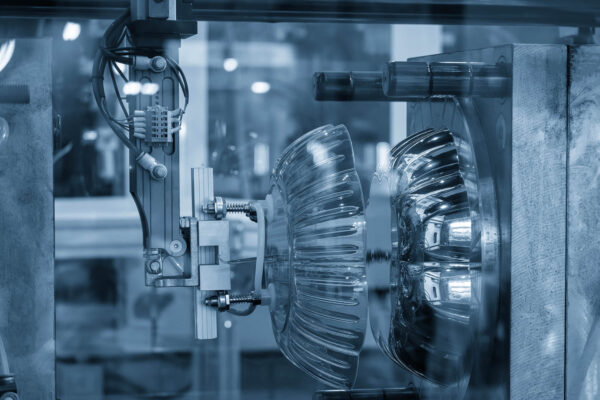
射出成形の金型は、固定側(キャビティ側)と可動側(コア側)の2つで構成されます。型を閉じたときにできる隙間がキャビティで、ここに樹脂が充填されて製品の形になります。2つの型の合わせ目はパーティングラインと呼ばれ、成形品に薄い線となって残るため、合わせ面の位置が重要です。樹脂の通り道にはスプルー・ランナー・ゲートという名称があり、いずれも金型メーカーとの打ち合わせに頻繁に登場する用語です。このほか金型には、樹脂を冷やし固める冷却回路や、固まった成形品を型から突き出すエジェクタ機構が組み込まれています。
成形品の品質は金型で決まる
寸法のばらつきや外観不良の出やすさ、量産の安定性は、金型の出来に大きく依存します。成形条件の調整で吸収できる範囲には限りがあり、金型側に原因がある不良は、型を直さないかぎり解消できません。だからこそ、発注する設計者の側にも金型の基礎知識が必要です。種類や使い分けを知っておけば、見積もりの比較や金型メーカーとの擦り合わせを主体的に進められます。
射出成形金型の主な種類
ランナー方式による分類
金型は、樹脂の通り道であるランナーの扱いによって大きく2種類に分かれます。コールドランナー金型は、ランナー内の樹脂を製品と一緒に冷やし固め、成形のたびに取り除く方式です。構造がシンプルで金型費を抑えやすい一方、ランナー分の材料が毎回ロスになり、切り離しの後処理も発生します。ホットランナー金型は、ランナーを加熱し続けて樹脂を溶けたまま保つ方式です。材料ロスがなく成形サイクルも短縮できますが、構造が複雑になるぶん金型費は高くなります。生産数量が多いほど材料費と生産効率の差が効いてくるため、数量計画と照らして選ぶのが基本です。
ゲート方式による分類
ゲートは、ランナーからキャビティへ樹脂が流れ込む注入口です。よく使われる方式は3つあります。表面に小さな点状の跡を残すピンゲート、製品の側面から充填するサイドゲート、型が開く動きで自動的に切断されるサブマリンゲートです。どの方式を選ぶかで、ゲート跡の残り方や切り離しの手間が変わり、外観品質と加工コストに直結します。とくに外観部品では、目立つ位置にゲート跡が出ないよう、金型製作業者と綿密に打ち合わせを行います。
取り数による分類
1回の成形で同時に作る個数を、取り数と呼びます。1個取りの金型は小さく金型費を抑えやすいものの、1個ずつしか成形できないため量産単価は下がりにくい方式です。2個取り、4個取りと取り数を増やせば量産単価を下げやすい反面、金型は大きく高価になります。つまり金型費と量産単価は、どちらかを抑えればもう一方が上がる関係です。総数量が数千個なのか数十万個なのかで最適な取り数は変わるため、数量計画をもとにした損益の見極めが必要です。この判断は、次に解説する簡易金型と量産金型の使い分けにも深く関わります。
簡易金型(試作金型)と量産金型の違い
材質と寿命の違い
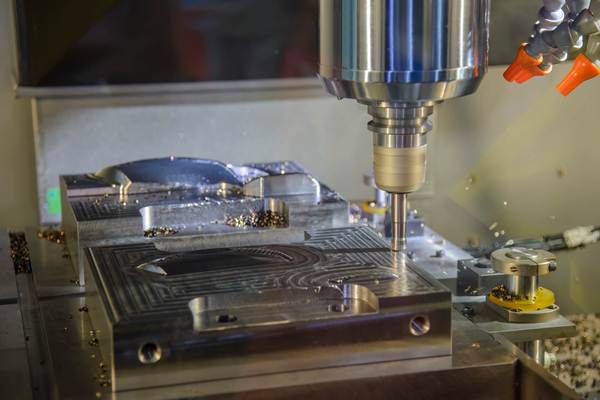
量産金型は、焼入れで硬度を高めた金型用鋼材で作られ、数十万ショット級の成形に耐えます。一方の簡易金型(試作金型)は、アルミ合金や未熱処理の鋼材といった、加工しやすい材料で作られる金型です。寿命は一般に数百〜数千ショット程度(材質や条件により幅があります)にとどまりますが、加工の手間が少ないぶん、費用と納期を大きく圧縮できます。
費用と納期の違い
量産金型の費用は、大きさや構造にもよりますが数十万円から数百万円で、納期は1〜3か月程度が目安です。簡易金型なら、費用は量産金型より2〜3割ほど安く、納期は数週間程度に収まります。試作のたびに量産金型を起こす必要はなく、段階に応じて使い分ければ初期投資を無理なく分散できます。両者の違いをまとめると、次のとおりです。
| 項目 | 簡易金型(試作金型) | 量産金型 |
| 主な材質 | アルミ合金・未熱処理の鋼材 | 焼入れした金型用鋼材 |
| 寿命の目安 | 数百〜数千ショット程度(条件により幅あり) | 数十万ショット |
| 費用の目安 | 量産金型より2〜3割ほど安い | 数十万〜数百万円 |
| 納期の目安 | 数週間程度 | 1〜3か月程度 |
| 向く場面 | 試作評価・小ロット生産 | 形状確定後の量産 |
使い分けの判断基準
試作評価や小ロット生産、設計変更の可能性が残っている段階では、簡易金型が適しています。切削で作った試作品と違い、量産と同じ射出成形で部品を評価できるため、量産前に不具合の要素を洗い出せます。形状が固まり、まとまった数量が見込めるようになった段階で、量産金型へ移行する流れが基本です。また、必要数が数個から数十個程度であれば、金型を作らず樹脂ブロックから切削加工で削り出す選択肢もあります。金型費がかからないため、トータル価格を安く抑えられる点がメリットです。金型と切削の両方に対応する業者なら、数量と形状に応じて最適な加工方法を提案してもらえます。
簡易金型のメリット・デメリットは、こちらの記事で詳しく解説しています。
▶簡易金型とは?メリットやデメリット、量産金型との違いを解説
金型製作から射出成形までの流れ
仕様打ち合わせから金型設計まで
金型製作は、成形品の図面や3Dデータをもとにした仕様打ち合わせから始まります。数量・材料・要求品質を共有し、金型メーカーがゲート位置や冷却回路などの型構造を設計する流れです。この段階では、成形しやすくするための設計変更を提案されることがあります。抜き勾配の追加や肉厚の均一化が典型例で、量産の安定性に直結するため前向きに検討したい内容です。あわせて、前章で整理した簡易金型か量産金型かの選択も、この打ち合わせで決めていきます。
金型部品の加工から組立・仕上げまで
設計が固まったら、マシニングセンタや放電加工機による金型部品の加工に進みます。加工した部品は磨きで表面を整え、エジェクタピンなどを組み込んで組み立てれば金型の完成です。加工から組立までの期間は、金型の構造と大きさしだいで、数週間から数か月までさまざまです。
試し打ちから量産開始まで
完成した金型は射出成形機に取り付け、試し打ち(トライ)で成形品の寸法と外観を確認します。問題があれば金型を修正し、良品が安定して取れるまでトライを繰り返す手順です。寸法の微調整や外観の改善で、トライが2回、3回と重なることも珍しくありません。つまり、金型の完成が直ちに量産開始を意味するわけではないのです。ここは、初めて金型を発注する設計者がつまずきやすいポイントでもあります。量産開始の希望日から逆算し、トライと修正にかかる期間を含めた日程をあらかじめ金型メーカーと共有しておくと確実です。
射出成形の金型製作で設計者が押さえたいポイント
1|成形品の設計段階から金型を意識する
金型費を左右する要素の多くは、成形品の図面の段階で決まっています。とくに影響が大きいのがアンダーカットの有無です。型の開閉方向だけでは抜けない形状が1箇所あると、スライドや傾斜ピンなどの機構が必要になり、金型費が積み上がります。アンダーカットを避けた形状にできれば、シンプルなキャビティとコアだけの構造で済み、費用も納期も抑えられます。抜き勾配や肉厚も含め、図面が固まる前に相談すれば、形状の見直しを織り込んだ設計提案を受けることも可能です。
2|費用と納期は数量計画とセットで伝える
同じ形状でも、取り数や簡易金型の選択によって金型費は大きく変わります。見積もりを依頼するときは、総数量・月産数量・改良の可能性をセットで伝えるのがポイントです。数量計画が具体的なほど、金型の仕様と費用のバランスが取れた良い提案が期待できます。逆に数量があいまいなままだと、オーバースペックになり、想定以上の金額になることも珍しくありません。
3|金型製作と成形加工の窓口を分けない
金型メーカーと成形業者が別々だと、成形不良が出たときの対応が難航しがちです。原因が金型にあるのか成形条件にあるのかの切り分けと、修正の依頼調整が二度手間になりやすいためです。金型製作から射出成形まで一貫対応の業者であれば、トライ後の金型修正から量産条件の調整まで、1つの窓口で完結します。
射出成形の金型製作後によくある失敗事例
1|設計変更への備え不足
金型製作後に形状変更が必要になる部品は少なくありません。検証結果によって形状が変わる可能性の高い箇所を伝えないまま製作が進むと、その部分は型に直接彫り込む一体彫りで作られます。交換式の入れ子(インサート)構造と違って部分的な作り替えができず、設計変更のたびに多額の改造費用がかかります。変更が予想される箇所は事前に伝え、入れ子構造にできないか相談しておきましょう。
2|ねじ締結用のボスと穴が少なすぎる
金型は、鋼材を削って形状を足す修正には対応しやすく、逆に減らす修正は高くつきます。締結点でいえば、後から増やすのは難しい一方、減らすのは簡単です。成形品の穴は金型に差し込んだピンで作られるため、ピンを外して塞ぐだけで穴をなくせます。締結用のボスと穴は設計段階で多めに設けておき、量産検証で不要とわかった箇所をピンを抜いて減らすのが確実です。締結点が減れば、ねじ締めの組立工数も削減できます。
3|ゲートの方式と位置を指定しない
操作パネルのような外観部品で、目立つ位置にゲートが設けられてしまう失敗があります。原因の多くは「外観部品なら当然サイドゲートにするはずだ」という思い込みで、図面でも打ち合わせでも方式を指定していなかった点にあります。ゲート跡は成形後の外観を大きく左右する要素です。方式と位置は任せきりにせず、綿密に事前打ち合わせをしましょう。
まとめ
金型の出来は、射出成形の品質・コスト・納期を左右します。ランナー方式・ゲート方式・取り数の違いと、簡易金型・量産金型の使い分けを押さえれば、過大な初期投資や手戻りを避けやすくなります。金型の完成後にはトライと修正の期間が必要なため、量産開始日から逆算した日程づくりも重要です。設計変更の可能性やゲートの希望といった情報は、早い段階で伝えるほど良い提案につながります。まずは成形品の図面と数量計画を用意して、金型から相談できる業者に問い合わせてみましょう。