射出成形の仕組みとは?成形の工程と金型の役割をわかりやすく解説
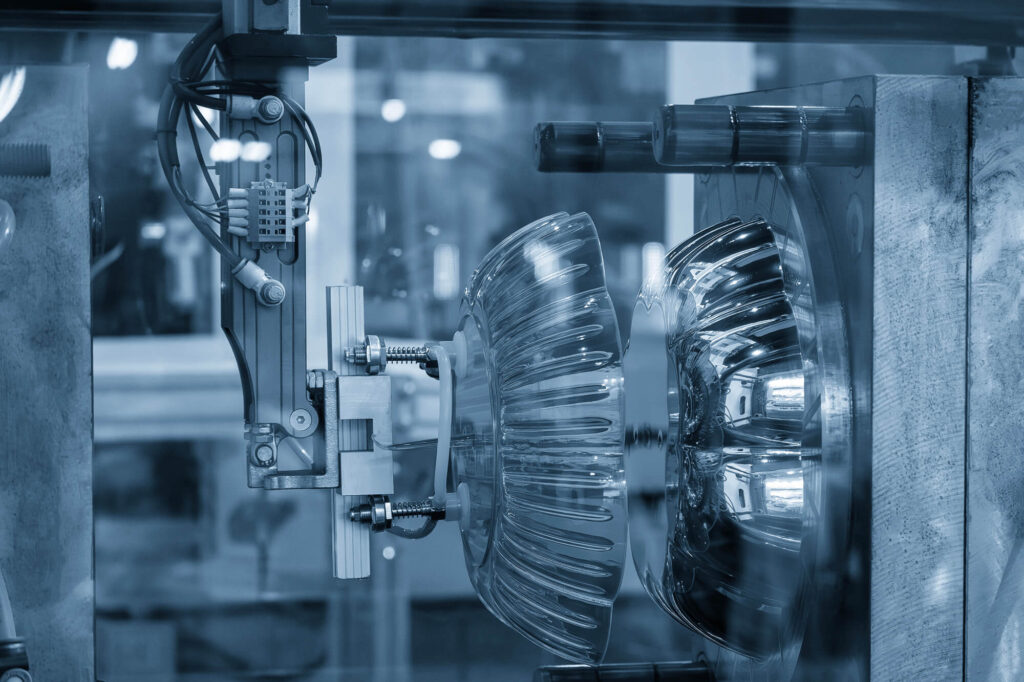
「射出成形って、どんな仕組みで製品ができるんだろう」
「量産には金型が必要と言われたけれど、なぜ必要なのだろう」
樹脂部品の量産を検討し始めた設計者には、こうした疑問がつきものです。実は、身の回りにあるプラスチック製品の多くが射出成形で作られています。本記事では、成形の工程、金型が必要になる理由、向いている製品の3点を整理しました。量産手段を判断する際の土台としてご活用ください。
【こんな方向けの記事です】
- 射出成形の仕組みと流れを基本から知りたい
- 量産の加工方法として射出成形が適切か判断したい
- 金型がなぜ必要なのか、理由を理解したい
射出成形とは
溶かした樹脂を金型に流し込んで固める加工方法
射出成形とは、加熱して溶かした樹脂を金型に高圧で送り込み、冷やして固めて製品を作る加工方法です。注射器で液体を押し出す様子に似ていることが、名前の由来とされています。材料は、ポリプロピレンやABS、ポリカーボネートなど数多く存在し、用途に合わせて選択します。金型を作ってしまえば、複雑な形状でも一体で作れる点が特徴です。
身の回りのプラスチック製品の多くに使われている
スマートフォンのケースや自動車の内装部品、家電の筐体など、身近な製品の多くは射出成形で作られています。プラスチックの加工方法のなかでも、特に広く使われている方法です。射出成形がここまで普及した理由は、同じ形の製品を速く、大量に作れる点にあります。
射出成形の流れ
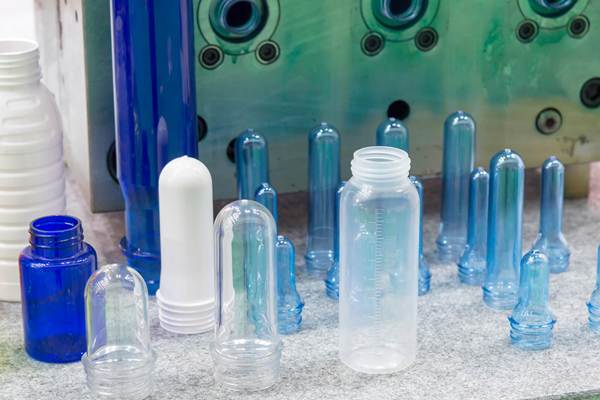
射出成形の工程は、溶かす、流す、固める、取り出すの4ステップに分かれます。1サイクルは製品の大きさや肉厚によって数秒から数分ほどと幅がありますが、成形機が自動で繰り返すため、同じ製品を短時間で数多く生産できます。
工程1:材料を投入して樹脂を溶かす
材料の樹脂は、ペレットと呼ばれる小さな粒の状態です。これをホッパーという投入口から成形機に入れ、シリンダー内で加熱しながら練り、流動状態になるまで溶かします。この工程は可塑化と呼ばれ、溶け具合のばらつきは成形品の品質に影響します。
工程2:溶けた樹脂を金型に射出する
次に、金型が開かないよう強い力で型締め(閉塞)した状態のまま、溶けた高粘度の樹脂を高圧で一気に流し込みます。金型の細部まで樹脂を行き渡らせるには、適切な射出圧力と速度の制御が欠かせません。
工程3:圧力をかけたまま冷やして固める
樹脂は冷えて固まるときに収縮するため、そのまま冷やすと表面にヒケと呼ばれるへこみが出ることがあります。そこで圧力をかけて樹脂を補いながら冷やし、収縮の影響を抑えるのがこの工程です。保圧と冷却の条件は、成形品の寸法精度と外観に直結します。
工程4:製品を取り出して仕上げる
樹脂が固まったら金型を開き、ピンで突き出して製品を取り出します。取り出した直後の成形品には、多くの場合、ランナーと呼ばれる樹脂の通り道が付いています。この不要部分を切り離し、外観や寸法の検査を経て完成です。
射出成形に金型が必要な理由
1|溶けた樹脂を狙った形に固めるため
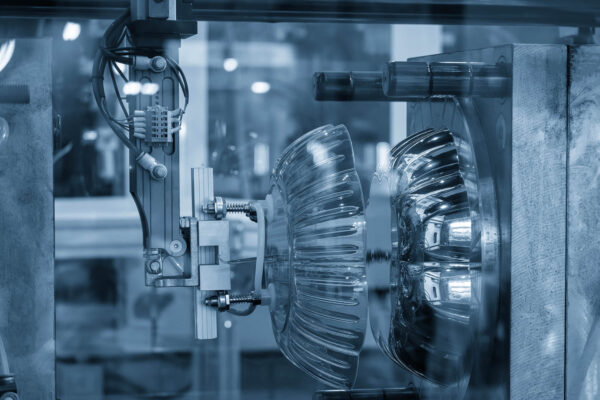
金型の内部には、キャビティと呼ばれる製品の形をした空洞があります。溶けた樹脂はこの空洞の形どおりに固まるため、金型はいわば製品の形そのものを決める型です。金型がなければ、狙った形状の製品を成形できません。
2|同じ品質の製品を大量に作り続けるため
一度金型を作れば、同じ形・同じ寸法の製品を何万個でも繰り返し作れます。1個ずつ削って作る方法と違い、数を重ねても形がばらつきにくいのが金型方式の利点です。量産時の効率と品質の安定は、金型があってこそ成り立ちます。
3|金型の出来が製品の品質を左右するため
ゲートと呼ばれる樹脂の入り口の位置や、冷却水路の配置など、金型の設計は成形品の仕上がりに直結します。同じ樹脂と成形機を使っても、金型の設計次第で反りやヒケの出方が変わるためです。金型を作る段階から成形を見据えた設計が求められます。
金型の製作には初期費用がかかり、製作期間は数週間〜数カ月、費用は形状や構造に応じて数百万円規模になる場合もあります。
射出成形に向いている製品と向いていないケース
向いているのは同じ形を大量に作る製品
自動車部品や家電部品、日用品のように、同じ形状を大量に生産する製品は射出成形に向いています。複雑な形状を一体で成形でき、後加工もほとんど必要ありません。数量が増えるほど金型費の負担が薄まり、1個あたりのコストを大きく下げられます。
向いていないのは試作や少量だけ作る場合
試作品や少量だけ必要な部品では、金型の初期費用と製作期間が負担になります。この場合は、金型を使わずにブロック材から削り出す切削加工が現実的な選択肢です。作る数量と目的に応じて、加工方法を使い分ける視点が欠かせません。
数量で決まる実務の使い分け
機構設計の実務では、射出成形と切削加工の使い分けはおおむね数量で決まります。数千個から数万個を作る量産なら、射出成形が前提になります。一方、製品の機能を確認する試作段階で数個だけ作るときは、ほとんどの場合切削加工の出番です。
強度が不要で形状確認だけが目的なら、3Dプリンターで済ませる場面も増えました。さらに、数個の切削加工と数万個の射出成形の中間として、真空注型という方法で数十個を作るケースもあります。作りたい数量を先に固めておくと、選ぶべき加工方法はおのずと絞り込めます。
まとめ
射出成形は、溶かした樹脂を金型に流し込んで固める加工方法です。工程は溶かす、流す、固める、取り出すの4ステップで、成形機が自動で繰り返します。金型は製品の形と量産効率、品質のすべてを支える要であり、その出来が成形品の仕上がりを左右します。
量産を検討している設計者の方は、まず作りたい製品の数量と形状の整理から始めてみてはいかがでしょうか。切削加工から射出成形まで一貫対応の加工会社に相談すれば、最適な加工方法が見つかります。