樹脂加工とは?種類・加工方法・小ロット対応まで現場視点で解説
「樹脂部品の試作や量産を外注したいものの、加工方法や業者選定で迷う」
そんな設計者の方は少なくありません。
樹脂加工は、素材の種類や形状、ロット数によって最適な加工法が変わります。基本を押さえないまま発注すると、コストや納期のミスマッチを招きかねません。特に試作・小ロット案件では、金型を使う射出成形よりもMC加工(マシニングセンタによる切削)が有効です。
本記事では、樹脂加工の基本から素材の分類、主要な加工方法、切削加工のメリット、業者選びのチェックポイントまでを整理します。
【こんな方向けの記事です】
- 樹脂加工の基本(素材・加工方法・選び方)を整理したい
- 試作・小ロットの樹脂部品の外注先を探している
- 金型を使う成形と切削加工の使い分けを知りたい
樹脂加工とは
樹脂加工の定義
樹脂加工とは、プラスチック(合成樹脂)を切削・成形・接合・表面処理などの工程で、目的の形状と性能に仕上げる加工です。素材のままでは部品として機能しないため、用途に応じた加工を施します。加工方法の選択は、製品の性能・コスト・納期に直結する重要な要素です。家電の筐体から半導体製造装置の精密部品まで、樹脂加工品は幅広い製品を支えています。
「合成樹脂」と「プラスチック」はほぼ同義
「プラスチック」は、化学的には「合成樹脂」とほぼ同じ意味で使われます。石油由来の高分子化合物を主成分とし、熱や圧力を加えて成形できる点が共通の特徴です。製造業の現場では「樹脂」と呼ぶことが多く、図面や見積もりでも樹脂名で材料を指定します。
金属加工との違い
樹脂は金属に比べて軽量で、絶縁性・耐食性に優れた材料です。一方、強度と耐熱性では金属に劣るため、用途に応じた使い分けが前提になります。樹脂は熱に弱く、切削時の摩擦熱で溶けたり変形したりしやすい材料です。そのため切削速度・工具選定・冷却方法の考え方が金属とは異なります。金属と同じ条件で削ると不具合が出やすい点は、設計者も知っておきたい基礎知識です。
樹脂素材の種類と特徴
| 分類 | 代表素材 | 主な特徴 | 主な用途 |
| 熱可塑性樹脂 | ABS・PP・PE・PMMA(アクリル) | 加熱で軟化、成形性が高い | 筐体・カバー・日用品 |
| 熱硬化性樹脂 | フェノール・エポキシ・メラミン | 耐熱・耐薬品性、再加熱で戻らない | 絶縁部品・構造部材 |
| エンプラ | POM・ポリアミド・PC など | 強度・耐熱・摺動性を強化 | ギア・機構部品 |
| スーパーエンプラ | PEEK・PPS・PI など | 金属代替級の耐熱・耐薬品性 | 半導体装置・医療機器 |
熱可塑性樹脂
熱可塑性樹脂は、加熱すると軟化し、冷えると再び固まる樹脂です。ABS・PP・PE・PMMA(アクリル)などが代表で、成形しやすくリサイクル性にも優れます。価格も手頃で、切削・成形のどちらの工法とも相性が良好です。流通量が多く、樹脂部品の大半はこのグループから選ばれています。
熱硬化性樹脂
熱硬化性樹脂は、一度熱で固まると再加熱しても元に戻らない樹脂です。フェノール樹脂・エポキシ樹脂・メラミン樹脂などがあり、耐熱性と耐薬品性に優れる傾向があります。電気絶縁部品や構造部材など、信頼性が求められる用途で長く使われてきました。
エンプラ・スーパーエンプラ
エンジニアリングプラスチック(エンプラ)は、強度や耐熱性を高めた高機能樹脂です。POMやポリアミドなどが、ギアや摺動部品で広く使われています。さらに性能を高めたスーパーエンプラには、PEEKやPPSなどがあります。金属代替が可能な耐熱・耐薬品性を持ち、半導体製造装置・医療機器・航空宇宙分野で採用が進む素材です。
素材選定の考え方
素材は、部品に求められる性能から逆算して絞り込みます。強度・耐熱・耐薬品・絶縁性・摺動性など、優先する要件の整理が出発点です。候補が複数残る場合は、加工性とコストのバランスで決めます。判断に迷う段階で加工メーカーに相談できると、選択肢が広がります。素材選定の相談に乗れるかどうかは、加工業者の力量を測る目安の一つです。
樹脂加工の主な方法
成形加工
成形加工は、金型に溶かした樹脂を流し込んで形を作る加工法です。射出成形・押出成形・真空成形・ブロー成形などがあり、同じ形状を短いサイクルで大量に複製できる点が特徴です。数千個を超えるロットでは、1個あたりの単価を大きく下げられます。ただし金型の製作には、一般に数十万~数百万円の費用と1カ月以上の工期がかかります。
切削加工(MC加工)
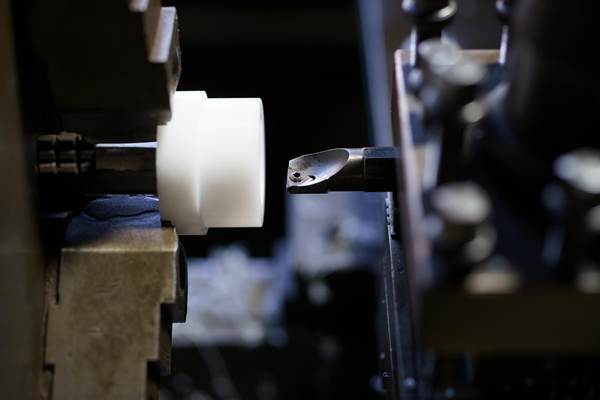
切削加工は、樹脂のブロックや棒材から削り出して形を作る加工法です。マシニングセンタやNC旋盤を使うため、MC加工・NC加工とも呼ばれます。金型が不要で、1個からでも製作できる点が特徴です。加工データをもとに削るため寸法精度が高く、試作や小ロットの機能部品に向いています。
接合加工
接合加工は、複数の樹脂部品をつなぎ合わせる加工法です。熱溶着・超音波溶着・接着剤・ねじ留めなどを、材質と用途で使い分けます。樹脂は種類によって接着のしやすさが大きく異なるため、材料に合わせた接合方法の選定が品質を左右します。
表面処理
表面処理は、塗装・コーティング・印刷などで意匠性や機能性を付け加える工程です。傷を防ぐハードコート、文字や目盛りの印刷、金属調の塗装などがあります。製品の見た目と耐久性に直結し、最終製品の差別化を支えています。
試作・小ロットで活躍する切削加工のメリット
| 項目 | 成形加工(射出成形) | 切削加工(MC加工) |
| 初期費用 | 金型費が必要(一般に数十万~数百万円) | 金型不要 |
| 納期 | 金型製作に1カ月以上 | データ作成後すぐ着手可能 |
| 適したロット | 数千個以上の量産 | 1個~数百個の試作・小ロット |
| 設計変更 | 金型改造が必要 | 加工データの修正のみ |
| 形状の安定性 | 収縮による反り・ねじれが起こり得る | 冷却収縮がなく反り・ねじれが起こりにくい |
金型不要で短納期
切削加工は金型を必要としません。材料と加工データがあれば、すぐに削り始められます。1個だけの試作でも、形状確認用の検証品でも対応可能です。発注から数日単位で納品可能なため、開発スピードを優先する場面に向いています。設計変更が入っても、加工データを修正すればすぐに検証用の試作も可能です。金型改造のような大掛かりなコストが発生しない点は、仕様が固まりきらない開発初期の大きな利点となります。
高精度・高品位な仕上げ
切削加工は数値制御で動くため、寸法精度と品質が安定します。金属加工で培われた精度管理の手法を樹脂にも適用でき、公差の厳しい部品にも対応しやすい加工法です。
素材の色をそのまま生かせる点も特徴です。透明のアクリルやポリカーボネート、着色済みの樹脂を素材色のまま削り出すこともできます。塗装工程を挟まずに、外観の検証まで進められるのも魅力の一つです。
多種多様な樹脂素材に対応
切削加工は、汎用樹脂からエンプラ・スーパーエンプラまで幅広い素材に対応できます。ただし素材ごとに切削条件は異なります。例えば、吸湿しやすいポリアミド系は、加工後の寸法変化を見込んだ管理が必要です。熱がこもりやすい素材では、エアブローと切削油を使い分けて摩擦熱を逃がす必要があります。切粉が刃に絡みやすい粘りのある素材では、切れ味の鋭い工具の選定が有効です。こうした素材ごとのメカニズムを踏まえた条件設定の蓄積が、加工品質を左右するポイントになります。
削り出しから成形への移行で押さえたい3つの違い
試作を削り出しで行い、量産で射出成形へ移行する開発は少なくありません。このとき両者の違いを設計段階から見込んでおくと、移行の手戻りを減らせます。
①反り・ねじれ
1つ目は、反り・ねじれの出方です。削り出しでは成形のような冷却収縮がないため、反りやねじれが起こりにくく、試作品は図面に近い形状で仕上がります。一方、成形品は金型内での冷却収縮により、反りやねじれが起こります。試作で問題がなくても、量産品で同じ形状精度が出ない点は注意が必要です。
②材料の違い
2つ目は、材料そのものの違いです。削り出しに使うブロック・棒材と、成形に使うペレットは、同じ樹脂名でもまったく同じではありません。グレードや製法の違いが物性に影響するため、試作評価の結果を量産品に当てはめる際は材料差の考慮が必要です。
③抜き勾配
3つ目は、抜き勾配です。削り出しに抜き勾配は不要ですが、将来成形へ移行する予定があるなら、最初から抜き勾配を想定した形状で削っておくと、トラブルを未然に防ぐことができます。例えば、削り出しでは付けなかった抜き勾配を成形加工で付けたことによる、部品同士の干渉や組み立て不具合の発生はよくある失敗事例です。試作時に検証しておけば、量産移行時に形状変更で再評価が発生するリスクを減らすことができ、開発全体の効率化につながります。
樹脂加工のメリット・デメリット
樹脂加工のメリット
樹脂の強みは、軽さ・絶縁性・耐食性・成形自由度・コストの5点です。比重は金属の数分の一程度で、金属からの置き換えによる軽量化は省エネにも適しています。錆びないため、水回りや薬品にさらされる環境でも使いやすい材料です。複雑な形状を一体で作りやすく、部品点数の削減にも役立ちます。
樹脂加工のデメリット・注意点
一方で、強度と耐熱性は金属に劣ります。荷重のかかる部位や高温環境では、使用条件の確認が欠かせません。ガラス繊維で強化したグレードを使うなど、弱点を補う選択肢もあります。
また、樹脂は温度や湿度の影響で寸法が変化しやすい材料です。吸湿による膨張や、加工時の残留応力による経時変形が起こる場合もあります。こうした挙動は素材ごとに異なるため、材料特性を踏まえた設計と加工条件の最適化が品質を分ける領域です。
樹脂加工の業界別活用シーン
半導体製造装置・電子機器
半導体製造装置では、PEEKやPPSなどの高機能樹脂が精密部品に使われています。絶縁性と耐薬品性を両立できる点が、樹脂ならではの価値です。電子機器では、コネクタや基板まわりの部品にも幅広く採用されています。
医療機器・分析機器
医療機器や分析機器では、薬品への耐性が求められる部品で樹脂が活躍します。PCやPEEK、ポリアミドなどが代表的な選択肢です。検体に触れる部品や観察用の窓など、素材特性を生かした用途が広がっています。切削加工なら、これらの素材を1個から試作でき、量産前の評価が可能です。
自動車・モビリティ
自動車分野では、軽量化ニーズを背景に樹脂部品の採用が拡大しています。内装部品から外装、機能部品まで適用範囲は広く、EV化で電池まわりの絶縁部品など新たな需要も生まれました。試作段階では切削加工、量産では成形と、開発フェーズに応じた工法の使い分けが定着しています。
食品・医薬品製造装置
食品や医薬品の製造装置では、耐薬品性と衛生配慮が欠かせません。洗浄しやすく錆びない樹脂部品は、装置の搬送ガイドや治具などに活用されています。摺動性に優れたPOMやポリアミドが使われる場面も多い分野です。
樹脂加工業者を選ぶときのチェックポイント
対応素材と加工方法の幅
まず確認したいのは、扱える素材の幅です。汎用樹脂だけでなく、エンプラ・スーパーエンプラの加工実績があるかは重要な判断材料になります。多種多様な材料を安定して加工するためには、素材ごとの切削条件データの蓄積が不可欠です。成形・切削の両方に対応できれば、加工法の比較提案も受けられます。
試作から量産までの一貫対応
試作と量産で発注先が分かれると、仕様の引き継ぎや品質の擦り合わせに余計な調整が発生します。切削での試作から金型製作、成形での量産までを一貫して任せられる体制なら、試作の知見がそのまま量産に生きます。一貫対応の加工業者であれば、「削り出しから成形への移行」もスムーズに進められるでしょう。
小ロット対応と納期柔軟性
1個~数十個の試作や急ぎの案件に応じてもらえるかも、確認したいポイントです。小ロットへの対応姿勢は、開発パートナー選びでは重要な要素です。繰り返し発注する場合は、リピート時の納期や価格の安定性も見極めの材料になります。
品質管理体制と技術サポート
ISO 9001などの認証取得状況や、検査体制も押さえておきたい項目です。併せて、問い合わせ時の対応も、信頼できる加工業者かどうかの判断材料になります。素材選定の相談に具体的な根拠を添えて答えられる加工業者は、加工条件の知見を豊富に蓄積していると判断できるでしょう。
まとめ
樹脂加工の品質を左右するのは、素材と加工方法の組み合わせです。素材は熱可塑性・熱硬化性・エンプラ・スーパーエンプラに大別され、加工方法には成形・切削・接合・表面処理があります。
特に試作・小ロット案件では、金型不要・短納期・高精度のMC加工・切削加工が有効な選択肢になります。量産で成形へ移行する場合は、反りや材料差、抜き勾配を設計段階から見込んでおくと手戻りを減らせます。