金型の作り方がわかる|設計・加工・仕上げの流れと基礎知識
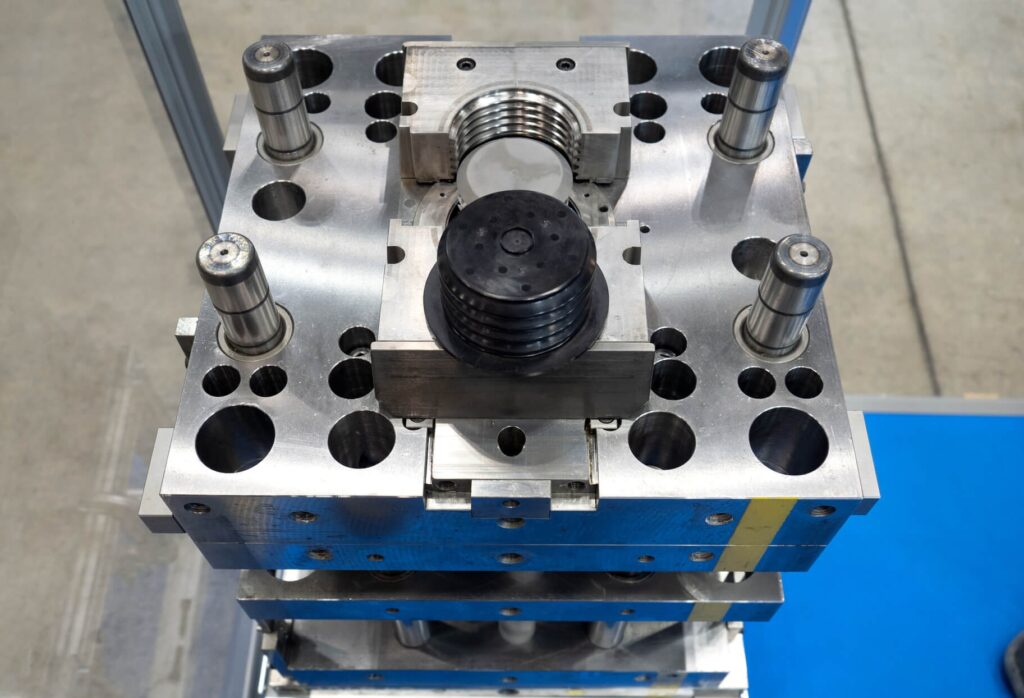
「金型ってどうやって作られているんだろう」
「試作用に金型を起こしたいけれど、何から始めればいいのかわからない」
そんな疑問をお持ちの設計者の方に向けて、本記事では金型が完成するまでの工程を順を追って整理します。あわせて、試作や小ロットで活躍する簡易金型(試作金型)と量産金型の違いも解説します。初めて金型製作を依頼する前の予習としてご活用ください。
【こんな方向けの記事です】
- 金型ができるまでの工程を把握したい
- 簡易金型(試作金型)と量産金型の使い分けを知りたい
- 初めての金型製作を依頼する前に予習したい
金型とは
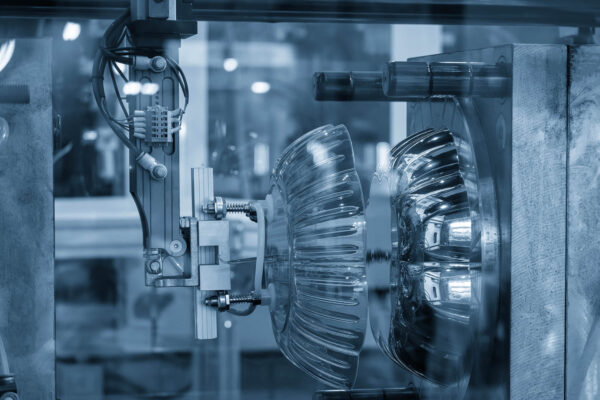
金型とは、金属を加工して作る製品の「型」で、同じ形状の部品を大量に安定して生産するための道具です。プレス用・鍛造用・射出成形用など、作りたい製品に応じて多くの種類があります。樹脂部品の場合は、溶かした樹脂を型に流し込んで固める射出成形用金型が中心です。同じ型から何万個もの部品を作るため、金型の出来は製品の品質を大きく左右します。
金型ができるまでの流れ
打ち合わせと金型の設計
金型作りは、製品図面や3Dデータをもとにした打ち合わせから始まります。求める品質や生産数、コスト、納期を共有し、金型メーカーが型の構造を設計します。樹脂の注入口であるゲートの位置や、成形品を取り出す仕組みが決まるのもこの段階です。ここでの擦り合わせが不十分だと後工程の手戻りにつながるため、発注側にとっても重要な工程です。
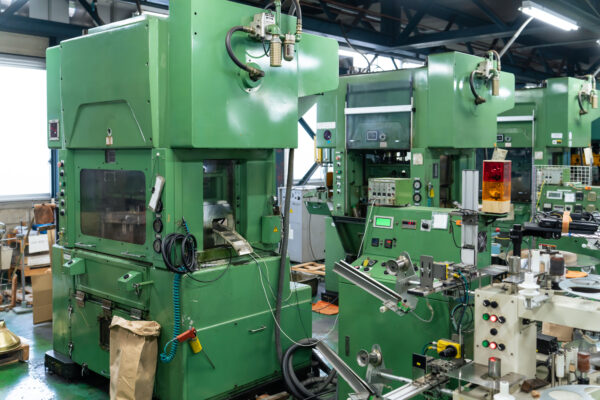
荒加工でおおまかな形を作る
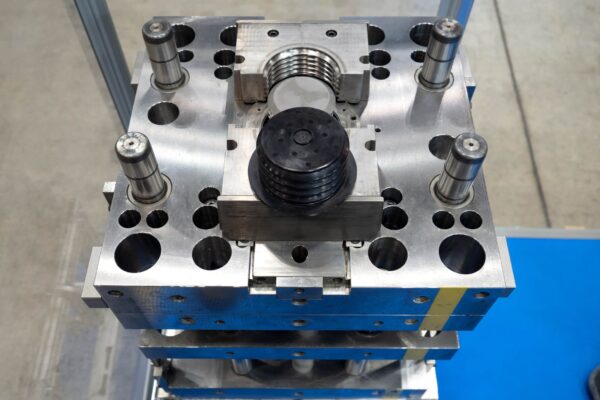
マシニング加工と放電加工で細部を作る
続いて、マシニングセンタで金型の形状を削り出していきます。回転する刃物では作れない深い溝や鋭い角は、放電加工やワイヤカット、研削加工で仕上げます。複数の加工方法を使い分けながら、製品の形状を金属に写し取っていく工程です。
磨きと表面処理で仕上げる
樹脂製品のなめらかな表面は、金型の磨きによって生まれます。機械加工の跡を消すには、多くの場合、職人による手作業の磨きが必要です。逆に、革のようなシボ模様を付けたい部位には、薬品などによる表面処理を施します。
組み立てと試し打ち
最後に、成形品を押し出すエジェクタピンやスライドといった部品を組み込み、金型を組み立てます。完成した金型は射出成形機にセットし、試し打ち(トライ)で成形品の寸法や外観を確認します。不具合があれば金型を修正し、良品が安定して取れる状態になれば完成です。
簡易金型(試作金型)と量産金型の違い
材質と耐久性の違い
量産金型は硬度の高い鋼材で作られ、数十万ショットの成形に耐えます。一方、簡易金型はアルミ合金など加工しやすい材料で作られるため、耐えられるショット数は量産金型より少なくなります。
コストと納期の違い
量産金型は材料も加工工程も本格的なぶん、初期費用が高く、製作期間も長くなります。簡易金型なら費用を抑えて短期間で立ち上げられるため、開発スケジュールに合わせやすい選択肢です。
簡易金型が向いているケース
簡易金型が向いているのは、量産前の試作評価や小ロット生産、設計変更の可能性が残っている段階です。切削で作った試作品と違い、実際の成形品で形状や材質を確認できるため、量産時のトラブルを事前に洗い出せます。試作1点から製作できるので、まず簡易金型で評価し、量産が決まったら量産金型へ移行する使い分けが有効です。
簡易金型のメリット・デメリットは、こちらの記事で詳しく解説しています。
▶簡易金型とは?メリットやデメリット、量産金型との違いを解説
金型製作を依頼するときのポイント
1|図面がなくても相談できるか
「作りたいものはあるが、図面はまだない」という段階でも、設計から対応できる加工会社があります。初めての金型製作なら、構想スケッチや現物をもとに一緒に形にしてくれる相手を選ぶと進めやすくなります。
2|試作から量産まで対応できるか
簡易金型での試作評価から量産金型への移行まで、一貫して任せられる加工会社なら工程間の手戻りを減らせます。試作で得た知見も、そのまま量産に引き継げます。
3|納期と修正対応の柔軟さ
試し打ち後の修正にどこまで応じてもらえるか、小ロットや急ぎの案件に柔軟かどうかも確認したいポイントです。金型は設計変更や改修を重ねて長く使うので、対応の柔軟さは重要な判断材料になります。
金型打ち合わせで必ず共有したい4つの項目
依頼先が決まったら、金型設計前の打ち合わせで次の4点を発注者側から共有するのが一般的です。
1| 設計変更が想定される箇所への対応
2| ゲート位置の事前相談
ゲート位置は成形品の品質を左右し、後から変更になる場合もあるため、懸念があれば入れ子と同じく事前に相談しておきます。
3| バリの基準・重要管理寸法の共通認識
バリの基準や重要管理寸法を図面に記載すれば、正式な発注内容として伝わります。それでも打ち合わせの場で直接説明し、双方の共通認識にしておくと認識のずれを防げます。
4| ウェルドライン発生位置の擦り合わせ
ウェルドライン(樹脂が合流した跡)の位置は外観や強度に影響する箇所に出ないよう、金型設計の段階で擦り合わせておきます。
いずれも金型打ち合わせで必ず確認される項目ですが、発注者側から先回りして提示できると、打ち合わせが早く確実に進みます。
まとめ
金型は、打ち合わせと設計から荒加工・細部加工・磨き・試し打ちまでの工程を経て完成します。試作や小ロットの段階では、低コスト・短納期の簡易金型が有力な選択肢です。図面がない状態や試作1点からでも、相談できる金型メーカーはあります。構想段階から早めに相談し、手戻りの少ないスムーズな製品開発を進めましょう。