プラスチック加工の主な方法と選び方|切削と射出成形の使い分け
「試作を数個だけ作りたいが、切削と射出成形のどちらで頼めばいいのだろう」
「プラスチック部品の外注が初めてで、加工方法の違いがよくわからない」
こうした悩みを持つ設計者は少なくありません。プラスチック加工は、数量や形状、コストによって最適な方法が変わります。選び方を誤ると、金型費のムダや納期の遅れにつながりかねません。
本記事では、プラスチック加工の主な方法と切削・射出成形の違い、用途と数量に応じた選び方、依頼時の注意点を整理しました。
【こんな方向けの記事です】
- プラスチック部品の外注先と加工方法を検討している
- 切削加工と射出成形の使い分けを知りたい
- 試作から量産までの進め方を整理したい
プラスチック加工とは
プラスチックを目的の形にする加工の総称
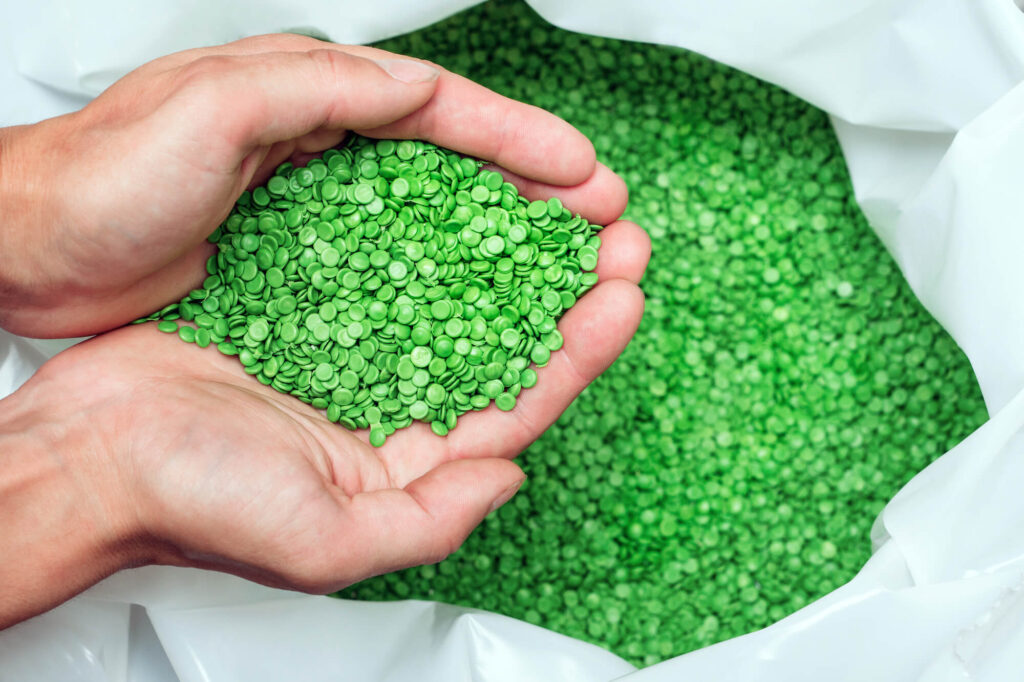
プラスチック加工とは、プラスチック(合成樹脂)素材を削ったり型で成形したりして、目的の形状に仕上げる加工の総称です。素材そのままの状態では、部品として機能しません。用途に応じた加工を経て初めて、家電の筐体から産業機械の部品まで、私たちの身の回りにある製品として利用できる形になります。その加工方法は、大きく2つに分けられます。ひとつは素材を削り出す「切削」、もうひとつは型に流し込んで形を固める「成形」です。
プラスチックと合成樹脂はほぼ同じ意味
「プラスチック」と「合成樹脂」は、実務上ほぼ同じ意味で使われる言葉です。どちらも人工的に合成された高分子材料を指し、製造業の現場では「樹脂」と呼ぶのが一般的です。図面や見積書ではABSやPC(ポリカーボネート)といった樹脂名で材料を指定するため、呼び方の違いを厳密に気にする必要はありません。
金属加工との違い
樹脂は金属に比べて軽く、絶縁性や耐食性に優れる一方、熱には弱く温度変化によって変形しやすいという性質を持っています。切削時に生じる摩擦熱によっても、樹脂は容易に溶けたり反ったりするため、金属とは加工時の注意点が異なります。金属と同じ感覚・同じ条件で削ると不具合が出やすいという点は、発注する設計者側にもぜひ押さえておいていただきたい基礎知識です。
プラスチック素材の主な種類
熱可塑性樹脂
熱可塑性樹脂は、加熱すると軟化し、冷えると再び固まる樹脂です。ABS・PC(ポリカーボネート)・PP(ポリプロピレン)などが該当し、部品加工で使われる素材の多くを占めています。切削用のブロックや板材も豊富に流通しているため、試作用の材料にも困りません。成形と切削のどちらにも対応しやすく、価格と性能のバランスにも優れた樹脂材料です。
熱硬化性樹脂
熱硬化性樹脂は、一度固まると再加熱しても軟化しない樹脂です。エポキシ樹脂やフェノール樹脂が該当し、耐熱性と電気絶縁性に優れています。絶縁部品や構造部材など、高い信頼性が求められる用途で使われてきました。量産では成形が中心ですが、試作や治具では切削加工も広く行われます。その際、素材の脆さや工具摩耗を考慮した条件設定が求められます。
エンプラ・スーパーエンプラ
エンジニアリングプラスチック(エンプラ)は、強度や耐熱性を高めた高機能樹脂です。ギアや機構部品に使われるPOMやポリアミド(PA)が該当します。さらに性能を高めたPEEKやPPSは、スーパーエンプラと呼ばれる素材です。金属の代わりに使える耐熱性・耐薬品性を持ち、半導体製造装置や医療機器の部品で採用が進んでいます。
素材は要求性能から絞り込む
素材選定は、部品に求める性能から逆算して絞り込んでいくのが基本です。強度・耐熱性・耐薬品性・摺動性といった要件のうち、何を優先するのかを整理することが出発点になります。摺動部品ならPOM、透明カバーならPCというように、用途ごとの定番も判断材料として参考になるでしょう。
それでも候補が複数残る場合は、加工のしやすさとコストを比較して絞り込んでいきます。判断に迷うときは、加工業者に用途を伝えて相談するのもひとつの手です。専門家の意見を事前に聞いておけば、素材選定における手戻りを減らすことができます。
プラスチック加工の主な方法
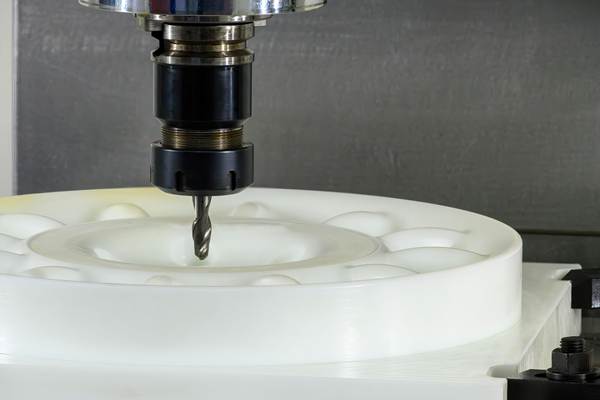
切削加工は、樹脂のブロックや板材から、NC旋盤やマシニングセンタで削り出す方法です。金型が不要で、素材と加工データがあれば1個から製作できます。設計変更にもデータの修正だけで対応できるため、試作や少量の部品製作に向いています。刃物が届かない深い凹形状や極端な薄肉は苦手なものの、汎用樹脂からスーパーエンプラまで幅広い素材に対応可能です。図面通りの形状を再現しやすく、量産前の機能確認にも使いやすい加工方法です。
射出成形
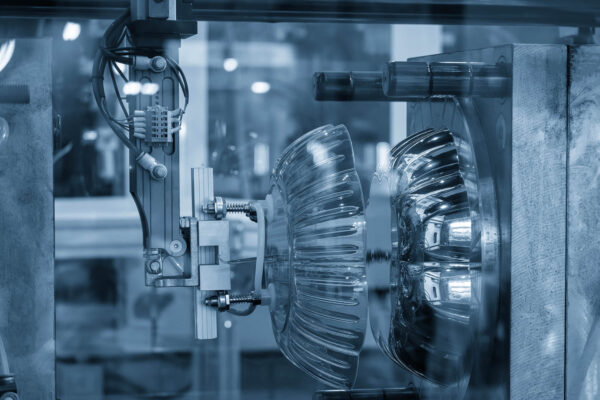
射出成形は、溶かした樹脂を金型に注入して冷やし固める方法です。自動車部品や家電の筐体など、身の回りの量産品の多くはこの方法によって作られています。金型の製作には、一般に数十万〜数百万円の費用と数週間〜数カ月の期間がかかると言われています。その代わり、同じ形状を短いサイクルで大量に複製でき、量産時の1個あたり単価を大きく下げられます。数千個を超える部品製作では、射出成形が中心です。
そのほかの成形加工
成形加工には、射出成形以外の方法もあります。パイプやシートを連続的に作る押出成形、加熱した板を型に沿わせる真空成形、ボトルのような中空品を作るブロー成形などです。いずれも決まった形状の製品を、大量に作る用途で使われています。
3Dプリント
3Dプリントは、立体データから樹脂を積み重ねて直接造形する方法です。金型も刃物も使わないため、複雑な形状でも短時間で形にできます。一方で、強度や表面の仕上がりは一般に切削や成形に及びません。機能部品の評価には向かない場合が多く、まずは形状確認レベルの試作やデザインサンプルに絞って使うのが現実的です。
切削加工と射出成形の違い
| 項目 | 切削加工 | 射出成形 |
| 初期費用 | 金型不要 | 金型費が必要(一般に数十万〜数百万円) |
| 着手までの期間 | データ作成後すぐ | 金型製作に数週間〜数カ月 |
| 1個あたり単価 | 数量が増えても下がりにくい | 数量が増えるほど下がる |
| 設計変更 | データ修正で対応 | 金型の改修が必要 |
| 形状の傾向 | 図面通りに仕上がりやすい | 反り・ねじれが出る場合がある |
初期費用と納期の違い
切削加工と射出成形の違いがまず表れるのは、初期費用と納期です。射出成形は金型の製作に数十万〜数百万円の費用がかかり、期間も数週間から数カ月を要します。切削加工は金型が不要で、素材と加工データがあればすぐに着手できます。開発初期の検証や急ぎの試作では、この立ち上がりの早さが利点です。
数量ごとの1個あたりコストの違い
1個あたりのコストは、数量によって逆転します。切削加工は1個ずつ削るため、数量が増えても単価はほとんど下がりません。射出成形は金型費を数量で割って回収する構造のため、作るほど単価が下がります。少量では切削が有利で、数量が増えるほど射出成形が有利になるという損益分岐の考え方が基本です。
形状・仕上がりの違い
切削加工は肉厚や形状の自由度が高く、設計変更にも柔軟に対応できます。射出成形は同一形状の再現性に優れ、量産品の品質を安定させやすい方法です。ただし、金型から製品を抜くための抜き勾配が必要になるなど、成形特有の設計制約があります。どちらが優れているかではなく、開発のフェーズごとに得意分野が分かれる関係と言えます。
試作は切削、量産は射出成形が基本
基本の流れは、試作や設計検証を切削で素早く回し、形状が固まってから金型を起こして量産に移る進め方です。切削で機能を確認してから金型に投資すれば、高額な金型を作り直すリスクを抑えられます。開発スピードとコストの両面で合理的な、王道の使い分けです。
切削試作から量産成形へ移行するときの注意点
切削の試作で問題がなくても、量産の成形品で不具合が出る場合があります。よくあるのは、射出成形部品の反りで隙間が生じる、組み立てがしづらくなるという事例です。切削加工は図面通りの形状を再現しやすいのに対し、射出成形品には反り・ねじれ・寸法のばらつきが伴うためです。
抜き勾配にも注意が必要です。切削では不要だった抜き勾配が、射出成形では金型から製品を抜くために必要になります。この形状の変化が原因で、わずかな組み付け不良や隙間が生じたという失敗事例は少なくありません。
他の部品と組み合う箇所や位置決めに関わる部品は、量産移行時に寸法と形状を重点的に確認しましょう。量産まで見据えるなら、切削と成形の両方を知る業者に図面を見せて、成形時のリスクを先に指摘してもらう方法も有効です。
切削と射出成形のどちらが適しているか迷ったときは、両方に対応できる加工業者への相談が確実です。
用途と数量に応じた加工方法の選び方
1個〜数十個なら切削加工
試作・治具・装置部品など、1個から数十個の製作は切削加工が第一候補です。金型費がかからず、短納期で図面通りの部品を入手できます。実務でも、機能確認のための試作を数個だけ切削で作る進め方が定番です。治具や装置部品のように、そもそも量産しない部品も切削加工が適しています。寸法や強度を問わない形状確認だけが目的の場合は、3Dプリンターで済ませる選択肢もあります。
数百個〜数千個の中量なら分岐点を試算する
数百個〜数千個の中量帯は、切削と射出成形の分岐点にあたります。切削を続けた場合の総額と、金型を起こして成形に切り替えた場合の総額を試算して比較しましょう。数十個程度の中間ロットであれば、シリコン型を使う真空注型でつなぐ方法もあります。数量の見通しが立たないときは、まず切削で始めて、需要を見てから切り替えを判断しても遅くありません。
数千個以上の量産なら射出成形
数千〜数万個の量産は、射出成形が基本です。金型費を数量で回収でき、1個あたりの単価を大きく抑えられます。ただし金型の完成までに時間がかかるため、量産開始の時期から逆算した計画が重要です。金型の立ち上げを待つ間の初期ロットを、切削でまかなう方法もあります。金型は一度作れば繰り返し使えるため、継続的な量産が見込める部品ほど投資の効果が高まります。
形状・素材・納期による例外
加工方法は、数量だけでは決まりません。深い箱形状や薄肉の部品は成形向きで、切削では加工しにくい場合があります。逆に、PEEKのような高価な高機能樹脂を1個だけ使う部品は、金型を起こさず切削で作るのが合理的です。判断に迷うときは、切削と成形の両方に対応できる業者に相談すると、数量と形状を踏まえた提案を受けられます。
プラスチック加工を依頼するときの注意点
1|熱と変形への対策力を確認する
樹脂は熱に弱く、加工時の反りや変形が出やすい材料です。吸湿による寸法変化や、残留応力による経時変形も樹脂ならではの注意点です。こうした素材ごとの特性と加工条件の知見を持つ業者かどうかで、仕上がりの品質が変わります。見積もりの段階で材料や加工条件について質問すると、加工業者の対応力を見極めることができます。
2|素材の調達と選定まで相談できるか
図面の形状を再現するだけでなく、「この用途ならどの樹脂が良いか」から相談できる業者を選べば、手戻りが少なくなります。素材の調達ルートを持つ業者なら、入手しにくい高機能樹脂にも対応しやすいためです。素材選定に対して豊富な知識を持っている加工業者は、今後の開発においても心強いパートナーとなります。
3|試作から量産まで一貫対応できるか
試作は切削、量産は金型と成形で発注先が分かれると、図面のやり取りや品質基準の引き継ぎが二度手間になります。一貫対応の業者なら、試作で得たデータをそのまま量産に活かせるのが利点です。反りや抜き勾配の問題も、設計段階から織り込んだ提案を受けられるため、量産への移行がスムーズに進みます。
まとめ
プラスチック加工は、「切削=試作・少量」「射出成形=量産」が基本の使い分けです。切削は金型不要で着手が早く、射出成形は数量が増えるほど単価を下げられます。ただし、数量・形状・納期によって最適解は変わり、切削試作から量産成形への移行では反りや抜き勾配への注意が欠かせません。迷ったときは、切削は数個〜数十個、射出成形は数千個以上を目安にしましょう。