切削加工とは?種類と特徴、樹脂を削り出すメリットを解説
「複雑で精度が必要な樹脂部品を試作したい」「量産前に機能評価を進めたい」
そんな場面で有力な選択肢となるのが「切削加工」です。
切削加工は、素材のブロックから不要な部分を削り取って形を作る除去加工です。金型を使う射出成形とも、材料を積み上げる3Dプリンタとも異なる特徴を持ち、金属・樹脂を問わず精度と強度を両立できる加工方法です。
本記事では切削加工の基本から、種類、使用する工作機械、メリット・デメリットまでを整理します。ぜひ最後まで読んでいってください。
【こんな方向けの記事です】
- 切削加工の基本(種類・機械・特徴)を整理したい
- 金型成形と3Dプリンタの違いを理解したい
- 樹脂部品の試作・小ロットの外注先を探している
切削加工とは
素材を削り取って形を作る除去加工
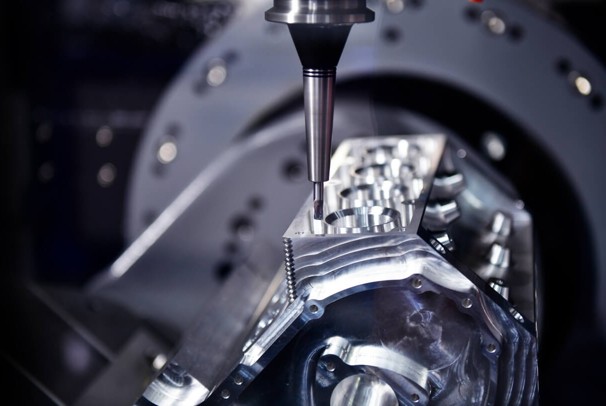
切削加工とは、回転する刃物や工具で素材の不要な部分を物理的に取り除き、目的の形状・寸法に仕上げる加工方法です。材料を「除去して」形を作ることから、除去加工とも呼ばれます。対象となる素材は幅広く、鉄やアルミなどの金属はもちろん、樹脂(プラスチック)やカーボンまで削り出すことができます。
成形・接合・3Dプリントとの違い
部品の作り方は、金型で材料を形作る成形加工や部品同士をつなぐ接合加工、材料を盛り足していく積層造形(3Dプリント)、そして削り取る除去加工などに整理できます。中でも切削加工は、素材そのものの物性を保ったまま形にできる特徴があります。成形や積層は加工の過程で材料の状態が変わるのに対し、切削は素材ブロックの均質な性質を損ないません。
切削加工が選ばれる場面
切削加工は金型を必要としないため、1個からでも短納期で部品を作ることができます。数値制御の工作機械を使えば、寸法精度・面精度が安定する点も強みです。素材の物性を保てる特性と合わせて、試作・小ロット・高精度な機能部品製作において第一の選択肢となっています。
切削加工の主な種類
旋削加工(旋盤加工)
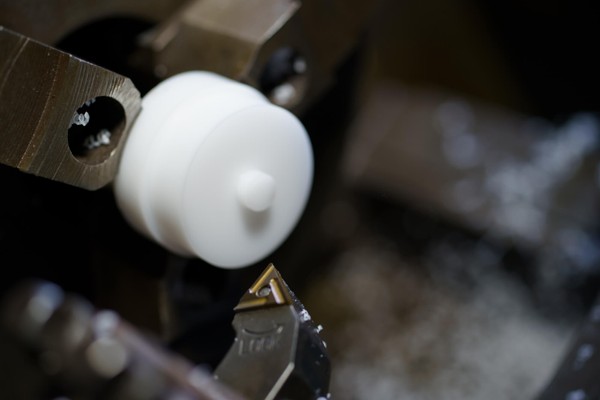
旋削加工は、ワーク(素材)を回転させ、固定したバイト(刃物)を当てて削る加工方式です。シャフトやピン、ねじ部品など、円筒形・円錐形の丸物部品の加工に向きます。外径削りのほか、端面削りやねじ切り、突切りといった工程もこなせます。
フライス加工(ミーリング)
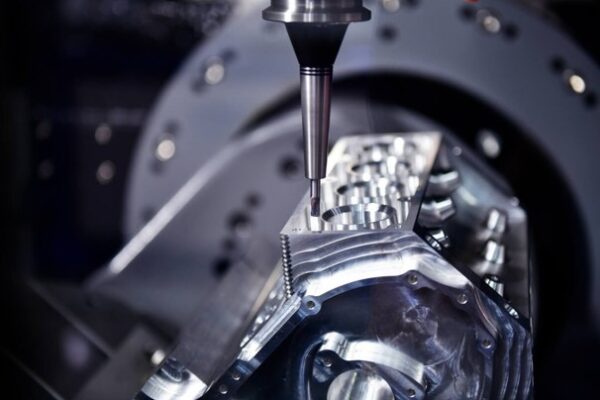
フライス加工は、回転する工具(エンドミルなど)をワークに当てて削る加工方式です。平面・側面・溝から3次元曲面まで、自由度の高い形状を削り出せます。旋削との違いは工具とワーク、「どちらが回転するか」にあります。
| 旋削加工 | フライス加工 | |
| 回転するもの | ワーク(素材) | 工具 |
| 得意な形状 | 円筒・円錐・ねじ | 平面・溝・3次元形状 |
| 代表的な機械 | 旋盤・NC旋盤 | フライス盤・マシニングセンタ |
穴あけ加工(ドリリング)
穴あけ加工は、ドリルで貫通穴や止まり穴をあける基本加工です。穴の位置精度・径精度は、部品同士の組立精度に直結します。ボルト穴や位置決め穴など、ほとんどの機械部品に登場する加工です。径精度がより厳しい穴では、ドリル後にリーマで内面を仕上げる工程を組み合わせます。
そのほかの切削加工と研削との違い
既存の穴の内径を高精度に広げる中ぐり(ボーリング)、穴の内側にめねじを切るタップ加工など、切削加工にはほかにも数多くあります。砥石で表面を磨き上げる研削加工は、刃物で削る切削加工とは区別される別の除去加工です。より高い面精度が必要な場合の仕上げ工程として使われます。
切削加工で使う工作機械
マシニングセンタ
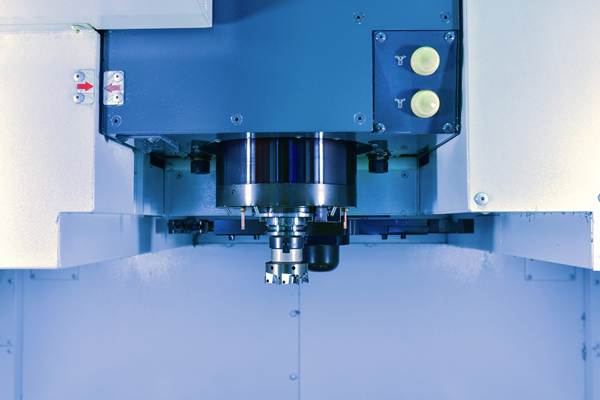
マシニングセンタは、工具の自動交換装置(ATC)を備えたNC工作機械です。穴あけ・フライス・ねじ切り・中ぐりといった複数の工程を、1回の段取りで連続加工できます。多品種少量から量産まで対応できる、切削加工の主力機です。
NC旋盤
NC旋盤は、数値制御で動く旋盤です。シャフトやスピンドル、ねじ部品など、回転体部品の精密加工に強みを持ちます。プログラム制御により、同じ品質の丸物部品を安定して再現できます。
5軸加工機
5軸加工機は、X・Y・Zの3軸に2つの回転軸を加えた工作機械です。工具とワークの角度を自在に変えられるため、複雑な曲面や多面加工を1段取りで仕上げられます。インペラやタービンブレード、医療部品など、形状の難易度が高い分野で使われています。
複合加工機
複合加工機は、旋削とミーリングを1台で完結できる機械です。旋盤系とフライス系の工程をまたぐ部品でも、機械間の載せ替えが不要になります。工程集約による段取り削減と精度向上を同時に狙える点が特長です。
切削加工のメリット・デメリット
メリット
- 金型不要で1個から試作できる
- 数値制御による高精度・安定品質
- 金属・樹脂・難削材まで素材の選択肢が広い
切削加工は金型を起こす前に形状や機能を検証でき、設計変更が出てもプログラムの修正で対応できます。開発スピードを重視する現場では欠かせない加工方法です。また、同じ機械で金属も樹脂も削れるため、材質違いの試作を並行して進めることもできます。
デメリット
- 加工時間がかかり、量産時の単価は射出成形より割高になりやすい
- 削り取る分の材料ロスが発生する
- 大ロット案件では他工法との比較検討が必要
射出成形は数量が増えるほど1個あたりの金型費が薄まるのに対し、切削加工は数量に比例して加工費がかかります。一般に、数量がまとまる段階では成形への切り替えを検討する場面が増えるといわれています。
樹脂を切削加工で削り出す価値
金型成形との比較
射出成形には金型が必要で、一般に数十万~数百万円規模の費用と立ち上げ期間がかかります。切削加工なら金型を起こさず、同等形状の樹脂部品を1個から短納期で作れます。設計変更が頻発する開発初期でも、金型修正のコストとリスクを避けられる点が大きな利点です。
3Dプリンタとの比較
3Dプリンタは複雑形状を素早く形にできる一方、層を積み重ねる加工法のため層間の接合部が強度の弱点になります。使える材料も造形用に調整されたものに限られ、量産で使う成形材料と同じ物性は得られません。
製造業の開発現場での実感として、3Dプリント品はあくまで形状確認用のモックアップ的な存在です。手に取って形状や組み付けを確かめる用途には十分ですが、3Dプリント品で部品の強度確認は困難、と考えておくのが実務的です。
一方、切削加工は量産材と同系統の樹脂ブロックから削り出します。成形品とまったく同じではないにしても、強度・機能のある程度の見極めが可能です。量産前の機能評価や強度確認の段階では、切削試作が実務上の判断材料になります。「形状確認は3Dプリンタ、機能・強度の見極めは切削試作」と使い分けるのが、設計者にとって現実的な進め方といえるでしょう。
| 切削加工 | 射出成形 | 3Dプリンタ | |
| 初期費用 | 金型不要 | 金型費が必要 | 不要 |
| 1個あたり単価 | 量産では割高 | 量産で安価 | 少量なら安価 |
| 寸法精度 | 高い | 高い(金型に依存) | 劣るケースが多い |
| 強度の評価 | ある程度見極め可能 | 量産品そのもの | 限定的(材質・方式による) |
| 向く用途 | 試作・小ロット・機能部品 | 量産 | 形状確認用モックアップ |
切削加工で樹脂が選ばれる場面
電子機器の筐体、医療機器のカバー、機械の内部部品、検査治具などが代表例です。部品をブロックから削り出すため、素材本来の強度と寸法精度を担保できます。機能部品の試作や、金型を起こすほどの数量がない小ロット生産で選ばれています。摺動性が必要ならPOM、透明性ならアクリル、耐熱性ならPEEKというように、量産時に使いたい材料系のまま評価できるのも利点です。
品質を左右する加工メーカーのノウハウ
樹脂は金属より熱に弱く、切削条件を誤ると摩擦熱で加工面が溶けます。溶けた切粉が工具に絡みつき、切粉詰まりから面精度の悪化や寸法不良を招くことも珍しくありません。
冷却方法にも樹脂ならではの使い分けがあります。アクリルやポリカーボネートなどの透明樹脂は、切削油の成分でクラックや白濁が生じるおそれがあります。そのためエアブローによる冷却と切粉排出が基本です。ナイロン系などの吸湿性樹脂も、水溶性の切削油を使うと吸湿による寸法変化を招くため、エアブローが選ばれます。
加えて、刃先の鋭い樹脂向け工具で切削抵抗そのものを減らし、発熱を元から抑える工夫も効果的です。送り速度・回転数・冷却条件を素材ごとに最適化する知見の蓄積が、樹脂切削の品質を分けます。
切削加工で使う材料
金属
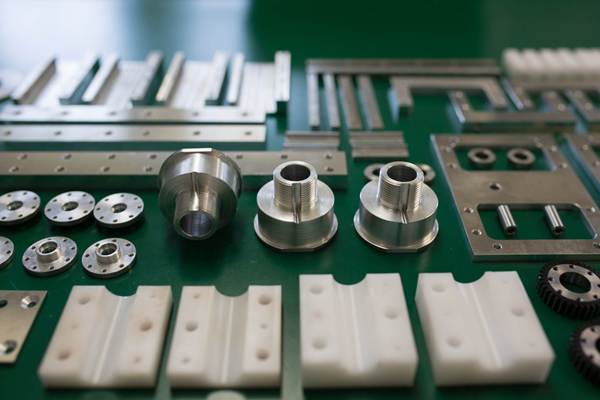
鉄・ステンレス・アルミ・真鍮が代表的な金属材料です。硬さや熱伝導率がそれぞれ異なるため、工具と切削条件の最適化が重要です。例えばステンレスは加工硬化しやすく、アルミは切粉が刃先に溶着する構成刃先への対策が求められます。こうした材質ごとの癖を踏まえた条件出しが、面品位と工具寿命の両方を左右します。
樹脂
ABS・アクリルなどの汎用樹脂から、POM(ポリアセタール)・ポリカーボネート・ポリイミドといったエンプラ、PEEK・PTFEなどのスーパーエンプラまで幅広く加工することができます。樹脂は金属より柔らかく熱に弱いため、加工条件と工具選定が品質の決め手になります。ポリイミドなどの吸湿性材料では、加工前後の温湿度管理まで含めて寸法を安定させる配慮が必要になります。
難削材
カーボン繊維強化材やチタン、インコネルなどの難削材も切削加工の対象です。硬度や繊維による工具摩耗が激しく、工具寿命と加工効率の両立が技術的な課題となります。難削材の実績があるかどうかは、加工先選びの重要な判断材料の一つといえるでしょう。
精度と強度を両立する設計ポイント
公差は重要寸法に絞る
機能上重要な寸法だけに厳しい公差を指定し、その他は一般公差にとどめるのが基本です。過剰な精度要求は加工時間と検査工数を増やし、コスト増の原因になります。品質とコストの要求を同時に満たすためには、はめ合い部や位置決め部など、重要箇所を見極めて公差を絞り込むのがポイントです。
工具アクセス性を考慮した形状設計
回転工具で削る以上、内側のコーナーには工具半径分のR(丸み)が残ります。深い溝や狭いポケットは細長い工具が必要になり、加工時間とびびり(振動)のリスクが増します。設計段階で工具の入りやすさを考慮しておくと、品質・コストの両面で有利です。
残留応力・ひずみ対策
切削時の熱や工具の押し付け圧によって、素材の内部には残留応力が生じます。特に樹脂は影響が出やすく、加工後に時間をかけて反りや変形が現れる場合があります。対策としては、荒加工と仕上げ加工の間にアニーリング(応力除去の熱処理)を挟む方法や、片面に偏らず両面から均等に削る工程分割が有効です。こうした工程設計の引き出しの多さが、加工メーカーの実力差として表れます。
業界別の切削加工事例
自動車・モビリティ
エンジンやトランスミッションまわりの高精度部品で、切削加工が活躍しています。EV化の進展にともない、軽量化や絶縁を目的とした樹脂部品の切削需要も増えています。
医療機器・分析機器
人工関節やインプラント、手術器具、分析装置の機構部品などでも切削加工が活躍します。生体適合材や薬品に触れる樹脂の加工ノウハウが、製品の品質と信頼性を左右する分野です。
半導体・電子機器
半導体製造装置の精密部品やコネクタ、検査治具などで、金属・樹脂の両方の切削加工が採用されています。帯電や薬品への対策として、高機能樹脂の削り出し部品も多く使われる分野です。
代表的な部品の特徴
多面加工が必要な複雑形状部品、高精度の機構部品、試作・小ロットの機能部品が典型例です。鋳造・成形・3Dプリントでは対応しづらい用途で、切削加工が選ばれています。発注の際は、形状・数量・必要精度のバランスを意識すると、適切に加工法を選ぶことができるようになります。
まとめ
切削加工は、金属・樹脂を問わず精度・自由度・短納期を実現できる加工方法です。特に試作・小ロット・機能部品の領域では、射出成形や3Dプリンタにないメリットがあります。形状確認は3Dプリンタ、機能・強度の見極めは切削試作という使い分けが、量産前の判断を確かなものにします。