精密加工を樹脂部品で頼む前に|加工方法・材質・試作相談の基礎知識
「樹脂部品にこの公差を指定して、本当に加工できるのだろうか」
「ガラス入りの樹脂まで対応してくれる加工先はあるのだろうか」
樹脂部品の図面を描く段階で、このような不安を抱える設計者は少なくありません。精密加工の基礎と樹脂ならではの注意点を知らずに依頼先を探すと、見積もりのやり直しや試作の手戻りにつながりかねません。本記事では、精密加工の定義と主な加工方法を押さえたうえで、樹脂で対応できる形状と材質、依頼前の注意点を解説します。
精密加工とは
ミクロン単位の精度を実現する加工技術
精密加工とは、一般的な加工より高い寸法精度と面の滑らかさで部品を仕上げる加工を指します。金属加工では、数ミクロン(1ミクロン=1/1000mm)単位の精度を狙う加工がこれにあたります。
一般加工との違いは、公差(図面の寸法に対して許される誤差の幅)の厳しさにあります。一般的な機械加工の公差が0.1mm前後であるのに対し、精密加工では0.01mm前後の公差を扱います。公差0.01mmで許される誤差は、髪の毛1本の太さ(約0.08mm)の8分の1ほどです。
精密加工が使われる分野
精密加工が求められるのは、部品のわずかな寸法差が製品の性能や安全性に直結する分野です。半導体製造装置ではウエハを扱う部品に、医療機器では内視鏡や分析装置の部品に、ミクロン単位の精度が要求されます。自動車の燃料噴射装置や変速機、産業機械の位置決め部品や治具、光学機器やロボットの関節部も同様です。
樹脂部品にも広がる精密加工
精密加工は長く金属部品を中心に発展してきましたが、近年は樹脂部品にも広がっています。背景にあるのは、軽量化や絶縁性を目的とした金属から樹脂への置き換えです。
金属部品と組み合わせる樹脂部品では、はめ合いや位置決めの寸法に0.01mm台の公差が指定される場面もあります。一方で樹脂は柔らかく、熱や湿気で寸法が動きやすいため、金属と同じ感覚で削ると精度が出ないのが実情です。本記事では、樹脂の精密加工を中心に解説します。
精密加工の主な加工方法
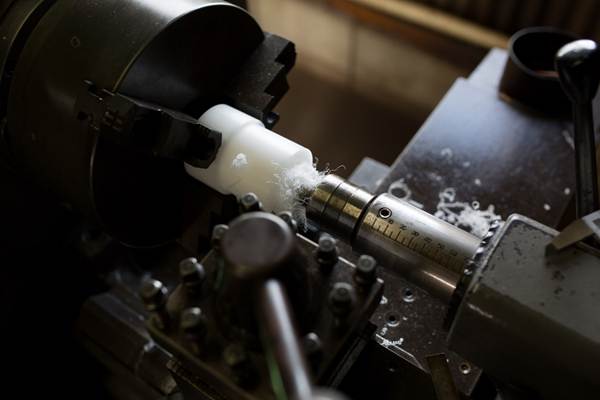
切削加工(マシニングセンタ・旋盤)
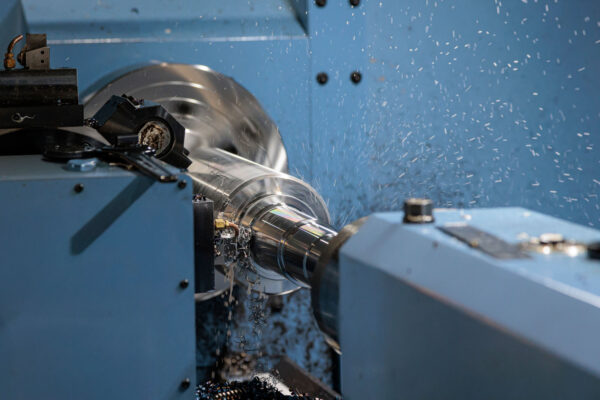
切削加工は、刃物で材料の不要な部分を削り取る加工方法です。マシニングセンタは回転する刃物を動かして、穴・溝・曲面を1台で加工します。旋盤は材料側を回転させて刃物を当てる機械で、丸い軸やリング状の部品向きです。金型が要らず、図面か3Dデータがあれば1点から製作できるため、切削は樹脂の精密加工の中心になっています。
樹脂を精密に削る際に重要なのは、刃物と切削条件を樹脂に合わせることです。樹脂は熱が逃げにくく、刃物の切れ味が落ちると溶けたりむしれたりします。切れ味のよい刃物を選び、回転数や送り速度を樹脂ごとに調整して、削る力と熱を小さく抑えるのが基本です。
仕上げ加工(研磨・バリ取り・寸法検査)
切削が終わった部品は、面や角を整えて寸法を確認する仕上げの工程に入ります。樹脂は柔らかく粘りがあるため、削った縁に薄いバリ(削り残しのささくれ)が出やすい材料です。バリは組み付け時の引っかかりや異物の原因になるため、専用の工具で取り除き、面の状態が問われる部品は研磨で整えます。
寸法検査では、ノギスやマイクロメータ、三次元測定機で図面どおりに仕上がっているかを確かめます。樹脂は測定器を当てる力でわずかにへこみ、温度でも寸法が変わります。そのため測定は慎重に行い、寸法測定の基準温度である20℃に近い環境で測るのが基本です。精密加工では、削る技術と同じくらい、この仕上げと検査の丁寧さが品質を左右します。
樹脂に向かない加工方法
金属の精密加工には、切削のほかに研削・放電加工・レーザー加工が使われますが、樹脂にはそのまま当てはまりません。放電加工は電気を通す材料に放電を起こして溶かし取る方法で、電気を通さない一般の樹脂には使えません。レーザー加工は熱で材料を溶かして切るため、樹脂の種類や厚さによって切断面の溶けや変色、熱変形が起きやすくなります。砥石で面を整える研削も、柔らかい樹脂では目詰まりや熱による変形が起きやすく、使える場面は限られます。
樹脂の精密加工で対応できる形状と材質
対応できる形状
マシニングセンタによる切削は、樹脂部品の幅広い形状に対応できます。よく依頼されるのは、次のような形状です。
- 薄肉の形状:厚さ1mm前後の壁やフランジ。刃物に押されて逃げないよう、切込み量と固定方法を工夫する
- 微細な穴や溝:直径1mm以下の穴や幅の狭い溝。細い刃物を折らない送り速度と切りくずの排出が重要
- 段差の多い立体形状:複数の面に穴や座面が付く筐体やブラケット。面ごとに向きを変えて加工し、位置関係を出す
図面どおりに削り出すだけでなく、形状によっては加工しやすい形の提案も受けられます。たとえば、くぼみの内側の角は刃物の半径より小さく削れないため、完全な直角は加工できません。角に小さな丸みを許容するだけで加工時間と費用が下がり、精度も安定します。
対応できる主な樹脂材質
切削で対応できる樹脂は、汎用樹脂からエンプラ(エンジニアリングプラスチック)、スーパーエンプラまで幅広くあります。精密部品でよく使う材質を用途別に整理すると、次のようになります。
- 外装・透明部品:ABS・アクリル・ポリカーボネート。外装カバーや筐体、透明な窓や表示部に使われる
- 摺動(しゅうどう)・機構部品:POM(ポリアセタール)・ポリアミド。摩擦が小さく摩耗に強いため、ギアや軸受、ローラーに向く
- 耐熱・耐薬品部品:PEEK・フッ素樹脂(PTFE)。高温や薬品にさらされる半導体製造装置や化学装置の部品に使われる
POMは寸法安定性と強度のバランスがよく、精密な機構部品の定番です。フッ素樹脂は柔らかく変形しやすいため、厳しい公差を付けるときは実現性を加工先に確認しておくと安心です。
ガラス入り素材への対応
ガラス入り素材とは、樹脂にガラス繊維を混ぜて強度や剛性を高めた材料です。ポリアミドなどにガラス繊維を配合したグレードのほか、ガラス布をエポキシ樹脂で固めたガラス入りエポキシの板材もあります。熱や湿気による寸法変化が小さく、精密な寸法を保ちやすいのが利点です。
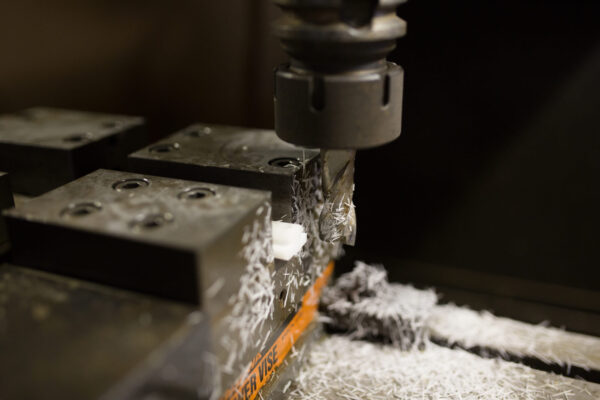
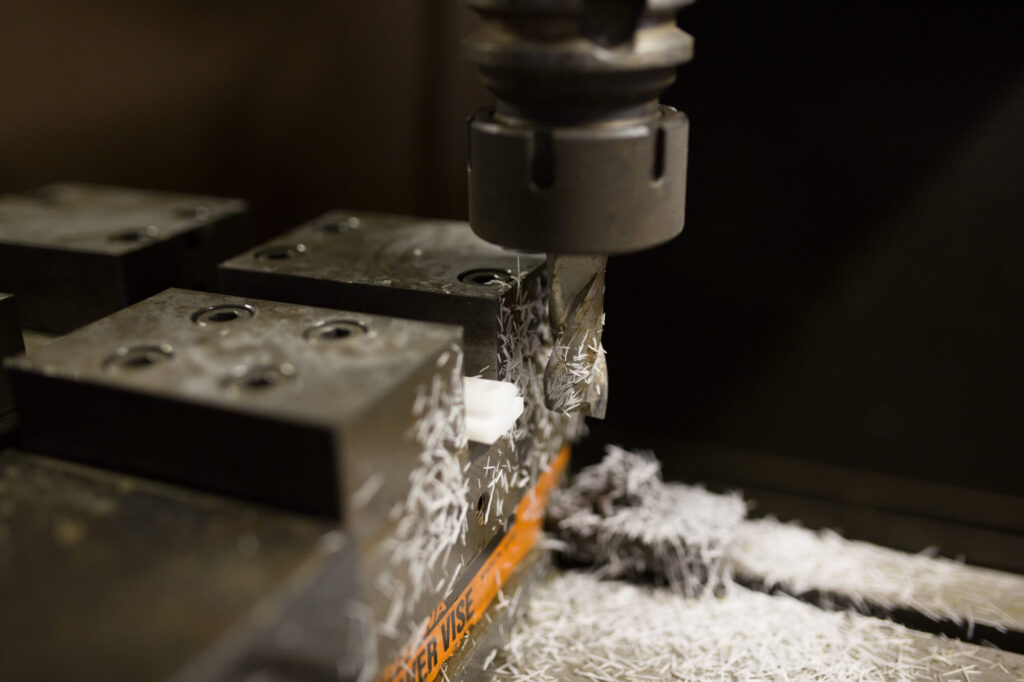
一方で、硬いガラス繊維は刃物の摩耗を早め、切れ味の落ちた刃物で削り続けると寸法がずれ、切削面に毛羽立ちが出ます。このため、ガラス入り素材の精密加工に対応できる加工先は限られます。超硬やダイヤモンドコーティングの刃物を選び、交換時期を管理して条件を調整するノウハウがあれば、精密な加工は可能です。ガラス入り素材を検討している設計者は、見積もりの段階で加工実績を確認しておくと、後の手戻りを防げます。
検討中の形状や材質に対応できるかは、図面と材質候補を添えて、樹脂の切削に対応する会社に確認すると早く判断できます。
樹脂の精密加工を依頼する前の注意点
1|樹脂は熱と湿気で寸法が変わりやすい
樹脂は金属より寸法が動きやすい材料で、熱膨張は金属の数倍から10倍ほどあります。湿気の影響も見逃せません。ポリアミドのように吸湿しやすい樹脂は、空気中の水分を吸って膨らみ、乾くと縮みます。板材や丸棒に残る内部応力も、削って断面が変わると反りの原因です。こうした変化を抑えるため、加工先では荒加工のあとに時間を置き、材料を加工室の温度になじませてから仕上げます。ミクロン単位の精度を樹脂に求めるなら、材質ごとの性質を理解した加工先を選ぶことが前提になります。
2|公差は必要な箇所に絞って指定する
図面の全カ所に厳しい公差を付けると、仕上げ加工の回数と測定の手間がかさみ、加工費と検査工数が大きく増えます。品質とコストを両立させる基本は、機能上必要な箇所にだけ厳しい公差を指定し、残りは一般公差に任せることです。機構設計の現場では、厳しい公差を付ける箇所を次の4つに絞るのが定石です。
- 締結部分のピッチ:ねじ穴やボスの穴同士の間隔。ずれると相手部品の穴位置と合わず、組み付けられない
- 爪の掛かり代:スナップフィット(押し込んで爪で固定する構造)の爪が相手に掛かる量。足りないと外れ、多すぎると入らない
- 外観部品の面一(つらいち)関係:相手部品と表面をそろえる箇所。ずれると段差が目立ち、外観品質を損なう
- 強い嵌合(かんごう)が必要な部分:圧入や締まりばめの箇所。保持力が寸法で決まるため、ばらつきがそのまま抜けや割れにつながる
この4つに共通するのは、寸法が相手部品との関係で機能を決めている点です。相手のない外形寸法や、機能に関わらない肉厚は一般公差で十分です。図面を描くときは、寸法ごとに「これがずれると何が起きるか」を問います。答えの出ない寸法から厳しい公差を外していくと、必要な箇所だけが残ります。
3|材質は加工性とセットで選ぶ
材質は、カタログの物性値だけでは決めきれません。強度や耐熱性の条件を満たす樹脂でも、削ると反りやすい、バリが取りにくいといった性質があれば加工で行き詰まります。材質はカタログ特性で候補を2〜3種類に絞り、加工性を加工先に相談しながら決めると手戻りが減ります。こうした相談は、設計が固まったあとより、設計段階のほうが効果的です。
設計が固まる前から相談できる
1|形状を図面の段階で直せる
切削加工は金型を使わないため、設計段階でも1点から製作できます。図面が確定したあとの変更には関係部署との調整や再検図が要りますが、設計途中なら図面を直すだけで済みます。
加工する側の視点で「この形状なら精度が出しやすい」という助言を早く受けるほど、手戻りは減ります。たとえば、細くて深い溝は、細い刃物を長く出して削ることになり、刃物がたわんで幅や底の寸法が安定しません。溝を少し広げる、深さを浅くするといった変更は、設計途中なら短時間で済む修正です。公差の付け方についても、「この寸法は一般公差でも機能を満たせる」といった提案を受けられます。
2|材質を実物で検証できる
候補の材質で評価用のサンプルを1点から削り出せるのも、金型が要らない切削の利点です。材質を変えて同じ形状を数点作り比べても、金型代のような大きな初期費用はかかりません。カタログの物性値だけでは、吸湿による寸法変化や反りの出やすさ、組み付けたときの感触は判断しにくいものです。候補を2種類に絞ったら、同じ図面で両方を削り出し、寸法を測って相手部品と組み付けて確かめます。実物で確かめてから材質を決めれば、あとから材質を変える手戻りを防げます。
3|精度を作る前に確認できる
指定した公差が加工で出せるか、検査で保証できるかも、本番の製作前に加工先と確認できます。図面を見た加工先は、加工の手順・刃物・測定方法から実現性を判断し、難しい箇所には代案を出します。たとえば公差0.01mmの穴が複数ある部品では、位置関係まで保証するのか、穴径だけを保証するのかが論点になります。検査も、どの測定器で・どの温度で・どの箇所を測るかを事前に決めておくと、「測り方が違う」という食い違いを防げます。試作・1点からの樹脂切削に対応する会社であれば、図面が固まる前から形状・材質・精度の3点をまとめて相談できます。
まとめ
精密加工はミクロン単位の精度を実現する加工技術で、樹脂部品では材質の特性を踏まえた切削加工が中心になります。樹脂は熱と湿気で寸法が変化しやすいため、材質を理解した加工先を選ぶことが重要です。公差は締結部のピッチや嵌合部など、機能を決める箇所に絞って指定し、材質はカタログ特性と加工性をセットで選びます。切削は金型が要らないため、設計が固まる前から形状・材質・精度を1点の試作で確かめられます。
まずは図面と検討中の材質を用意して、樹脂の精密加工に対応する加工先に相談してみましょう。