機械加工の基本がわかる|加工方法の種類と樹脂加工への活用
「樹脂部品を少量だけ作りたいが、機械加工で対応できるのだろうか」
「切削やマシニングという言葉は聞くが、違いまでは説明できない」
このような疑問を持つ設計者は少なくありません。機械加工は金属だけでなく、樹脂部品の製作でも広く使われている加工です。基礎を押さえておけば、試作や小ロットの部品づくりで、数量や形状に合った加工方法を選びやすくなります。本記事では、機械加工の定義と種類、樹脂部品での活用と射出成形との使い分け、図面なしで依頼する方法を整理します。
機械加工とは
工作機械で材料を目的の形状に仕上げる加工
機械加工とは、工作機械や工具を使い、金属や樹脂などの材料を目的の形状と寸法に仕上げる加工全般を指します。手作業との違いは、同じ形状を繰り返し安定して作れる点です。工作機械が刃物の位置や動きを制御するため、1個目と100個目の寸法がそろい、加工時間も短く抑えられます。設計者が図面に書いた寸法や公差を実際の部品の形にするのが、この機械加工の工程です。
除去・成形・結合の3分類
機械加工は、大きく3つに分類されます。1つ目は、材料の不要な部分を削り取って形を作る除去加工であり、切削加工や研削加工がその代表例です。2つ目は、力や熱を加えて材料を変形させる成形加工で、プレス加工や鋳造、射出成形などが該当します。そして3つ目が、材料同士をつなぎ合わせる結合加工(溶接や接着など)です。部品を1個単位で作る場面の中心は除去加工であり、なかでも広く使われているのが切削加工です。本記事では、この切削加工を軸に解説を進めます。
対象は金属だけでなく樹脂も
機械加工の解説では金属の例が多く登場しますが、加工の原理は樹脂でも同じです。樹脂のブロックや丸棒を工作機械に固定し、刃物で削って形を出す点は金属と変わりません。ただし樹脂は金属より柔らかく熱に弱いため、刃物の選び方や削る速度は材質に合わせた調整が必要です。装置のカバーや治具、機構部品といった樹脂部品での活用は、後半で詳しく取り上げます。
機械加工の主な加工方法
切削加工(旋盤・フライス・穴あけ)
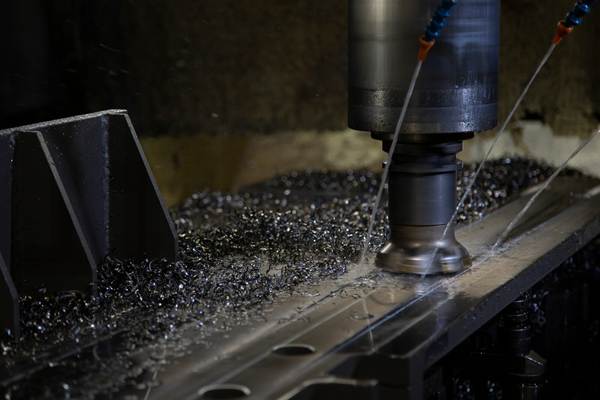
切削加工は、刃物で材料を削り取って形を作る加工方法で、部品加工の中心です。材料と刃物のどちらを回転させるかで、大きく2つに分かれます。
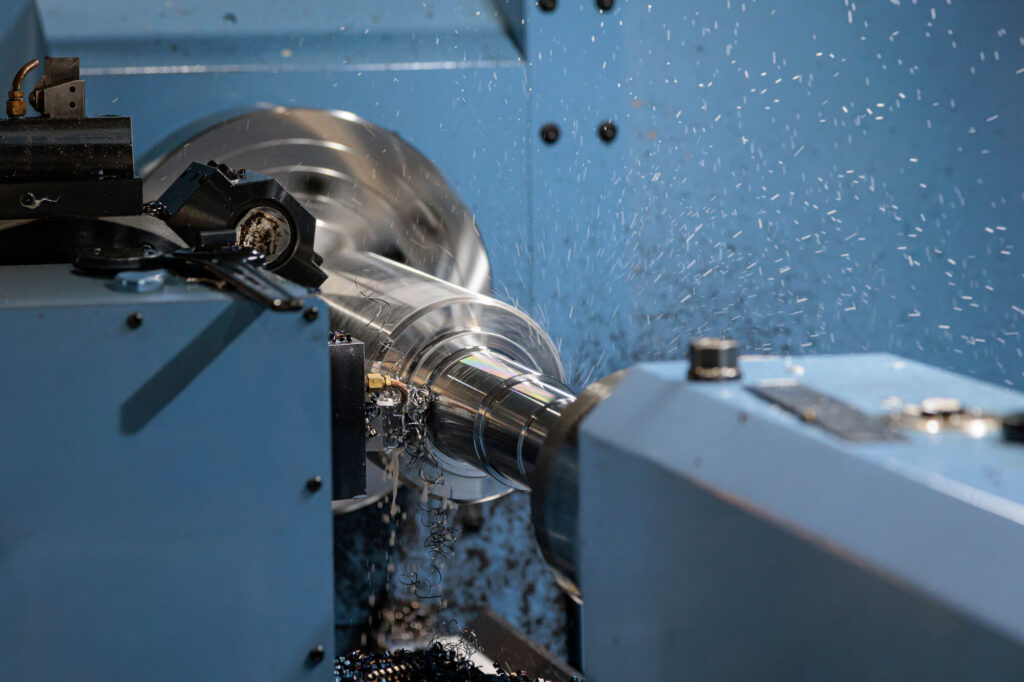
旋盤加工は、材料を回転させ、バイトと呼ばれる刃物を当てて削る方法です。シャフトやローラーのような円筒形状の部品に向き、外径削り・端面削り・穴の中ぐり・ねじ切りを施します。回転体の形状のため、現場では丸物と呼ばれます。
フライス加工は、固定した材料に回転する刃物を当てて削る方法です。正面フライスで広い平面を削り、エンドミルで側面・溝・段差を加工します。ブロック状の部品が多く、こちらは角物と呼ばれます。
穴あけ加工は、ドリルで穴をあける加工で、下穴のあとにリーマで内径を整えたり、タップでねじ穴を立てたりします。ボール盤のほか、フライス盤やマシニングセンタでも行われる加工です。
マシニングセンタによる加工
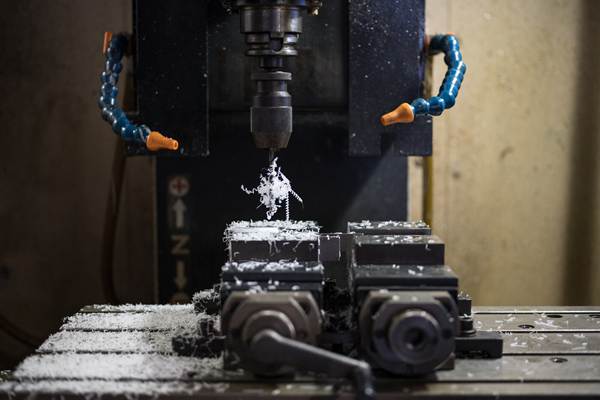
マシニングセンタは、工具を自動で交換しながら、フライス加工・穴あけ・ねじ立てを1台でこなす工作機械です。材料を一度固定すれば複数の工程をまとめて加工でき、段取り替えのたびに生じる位置ずれも抑えられます。3D CADのデータからCAMで工具の動きを作れば、曲面や複雑な立体形状の加工も可能です。樹脂部品の切削でも中心となる設備で、試作や小ロットの削り出しに広く使われています。
研削・研磨加工
研削加工は、砥石を高速で回転させて材料の表面を少しずつ削る加工方法です。硬い砥粒の一つ一つが刃の役割を果たし、切削では出しにくい寸法精度と滑らかな面を得られます。研磨加工は研磨剤やバフで表面をこすり、研削よりさらに滑らかに整える工程です。どちらも、切削の後の仕上げ工程として使われるのが一般的です。
放電加工などの特殊加工
放電加工は、電極と材料の間に放電を起こし、その熱で材料を溶かして除去する加工方法です。刃物を使わないため、焼き入れ鋼や超硬合金といった硬い材料でも加工できます。型彫り放電加工とワイヤ放電加工があり、金型の製作で多く使われています。ただし対象は電気を通す材料に限られ、樹脂には使えません。レーザー加工なども特殊加工に含まれますが、部品加工の主力は切削加工です。
樹脂部品の機械加工
樹脂部品の製作にも使われている
機械部品や治具に使われる樹脂は、ほとんどが切削で加工できます。ABSやアクリルといった汎用樹脂は装置のカバーや透明な窓に用いられ、エンプラ(エンジニアリングプラスチック)に分類されるポリカーボネートも透明で衝撃に強いため同様の用途に向く材料です。同じエンプラでもPOMやポリアミドは、歯車や摺動(しゅうどう)部品、軸受けといった機構部品によく使われます。さらに、耐熱性や耐薬品性が必要な部品には、PEEKやフッ素樹脂などのスーパーエンプラが選ばれます。これらの樹脂を丸棒や板材から削り出せば、装置部品・試作品・治具を1個単位で製作可能です。
射出成形との使い分けは数量が軸
射出成形は、金型を作って溶けた樹脂を流し込む加工方法で、同じ形状を短い時間で大量に複製できます。ただし金型の製作には費用と数週間から数カ月の期間がかかり、形状を変えるには金型の修正が必要です。切削は金型を必要とせず、材料と加工データがあれば1個から作れ、設計変更が入っても修正するのは加工データだけで済みます。試作や小ロット、設計変更の可能性が残る段階では切削が向き、数量と形状が固まれば射出成形へ移すのが基本です。
切削の試作から射出成形へ移すときの注意点
切削の試作で問題がなくても、射出成形の量産で不具合が出るケースは少なくなく、よく知られた問題が2つあります。
1つは寸法公差です。一般に削り出しの方が寸法精度を出しやすいため、成形に移すとはめ合い部や締結部の寸法に影響が出ることがあります。もう1つはねじれや反りです。削り出しの試作では出なかった反りが、射出成形では内部応力によって発生しやすくなります。その結果、本来隙間ができてはいけない部分に隙間ができたり、組み立て性が悪くなったりします。たとえば、切削品では問題なく組めたカバーと本体が、成形品ではわずかに浮いて締結部に無理な力がかかるケースです。
そのため、成形へ移すときは、切削の試作で確認できた点とできない点を分けて考える必要があります。形状の機能や組み立て手順は試作で確認できますが、成形品の寸法や反りの出方は試作では確かめられません。はめ合い部や締結部の公差、反りが影響する面は、成形へ移す前に見直しておくと手戻りを減らせます。試作の段階から成形への移行を見据えて相談できる加工先なら、こうした抜けも防ぎやすくなります。
熱変形やバリへの配慮が必要
樹脂は熱に弱く、刃物との摩擦熱で溶けたり、加工後に反りが出たりしやすい材料です。切削の速度や刃物の形状を樹脂に合わせ、エアブローや切削油で熱を逃がしながら削るのが基本です。また樹脂は柔らかいため角にバリが残りやすく、バリ取りの丁寧さが組み立て性や外観を左右します。こうした条件は材質ごとに異なるため、樹脂の切削経験がある加工先を選ぶと仕上がりが安定します。
図面がなくても機械加工は依頼できる
現物があれば採寸して加工できる
機械加工の依頼には図面が必要と思われがちですが、現物があれば採寸して加工できます。たとえば、設備の樹脂部品が摩耗したのに図面が残っていない場合や、メーカー廃番で入手できなくなった部品です。加工先は現物の寸法を測って図面を起こし、依頼者が承認したうえで加工に入ります。採寸や図面化に別途費用がかかる場合はありますが、図面がないからと複製や改良を諦める必要はありません。
3Dデータがあればそのまま加工に進める
3D CADのデータがあれば、そこから加工プログラムを作成できることから、2D図面を起こす前の段階でも依頼できます。試作段階では形状が頻繁に変わるため、都度2D図面を整える手間を省ける点も大きな利点です。STEPやIGESなどの中間ファイルで受け付ける加工先が多く、CADが違っても受け渡しに困る場面は減っています。ただし、寸法公差や仕上げの希望は3Dデータだけでは伝わらないので、簡単な図やメモを添えておくと見積もりのずれを防げます。
相談時は用途・数量・材質の希望を伝える
図面がなくても、現物か3Dデータに加えて次の3点を伝えれば、加工先から具体的な提案と見積もりを受けられます。
- 用途:どの装置のどこに使い、どのような力や温度がかかるか
- 数量:試作の1個か、小ロットで数十個か、将来の量産の見込みはあるか
- 材質の希望:使いたい樹脂名、または使用環境(耐熱・耐薬品・摺動など)
用途から必要な強度や公差を、数量から切削と成形のどちらが適しているかを、加工先は判断できます。材質は樹脂名がわからなくても、使用環境を伝えれば候補を提案してもらえます。細かな仕様は、問い合わせ後のやりとりの中で詰めていけば十分です。
現物か3Dデータと、用途・数量・材質の希望がそろえば、図面を整える前の段階でも樹脂部品の機械加工は相談できます。
樹脂の機械加工を依頼する加工先選びのポイント
1|樹脂切削の実績で選ぶ
金属主体の加工先と樹脂主体の加工先では、同じマシニングセンタを使っていても加工の進め方が異なります。金属向けの切削条件のまま樹脂を削ると、摩擦熱で溶けたり刃物に材料が絡んだりして仕上がりが安定しません。まず樹脂部品の加工事例があるかを確認し、使いたい材質の実績も具体的に聞いてみることが大切です。エンプラやスーパーエンプラの実績もあれば、材質の選択肢が広がります。
2|試作・小ロットへの対応で選ぶ
開発段階の部品は必要な数量が読めず、1個の試作から数個の追加、数十個の小ロットへと段階的に進むことが多いものです。量産主体の加工先では、こうした少量の依頼を受けにくい場合や、1個あたりの費用が高くなる場合があります。1個からの試作や量産前の少量生産に応じている加工先なら、数量が変わっても同じ窓口で相談を続けられるのが利点です。試作の切削から小ロット生産、成形への移行まで見通せる加工先なら、開発の進み方に合わせて発注方法を選べます。
3|材質や形状の相談ができるかで選ぶ
図面が固まる前の段階から、材質や形状の相談に乗ってもらえるかも見ておきたい点です。たとえば、深い溝や薄い壁は樹脂では変形やびびりが出やすく、加工に時間がかかります。角のRを大きくしたり壁を少し厚くしたりするだけで、削りやすくなり費用と納期を抑えられることがあります。材質も、カタログの物性だけで決めた樹脂が削りにくく、別の材質を提案されることは珍しくありません。問い合わせの時点で具体的な質問や提案が返ってくるかどうかも、経験を見極める材料です。
まとめ
機械加工は工作機械で材料を目的の形状と寸法に仕上げる加工全般で、部品づくりの中心は切削加工です。樹脂部品も同じ原理で加工でき、金型を作らずに1個から作れる切削は試作や小ロットに向いています。数量が固まって射出成形へ移すときは、寸法や反りの出方が切削の試作とは異なる点に注意が必要です。図面がなくても現物の採寸や3Dデータから依頼でき、用途・数量・材質の希望を伝えれば見積もりまで進められます。まずは作りたい部品の現物か3Dデータと、おおよその数量を用意して問い合わせてみましょう。