マシニングセンタとは?仕組み・種類・できることを基礎から徹底解説
「複雑な形状の機械部品を内製化したい」
「外注先のマシニングセンタの違いを理解したい」
そんな設計者の方に、まず押さえていただきたいのが「マシニングセンタとは何か」という基本です。マシニングセンタは、穴あけ・フライス加工・ねじ切りなど複数の工程を1台で連続加工できる工作機械です。金属や樹脂部品の加工にも幅広く利用され、いまや製造業の現場に欠かせない設備といえます。
本記事ではマシニングセンタの基本構造や種類、できる加工、導入時の注意点まで整理してお伝えします。特に重要な樹脂加工のポイントにも触れるので、ぜひ最後まで読んでいってください。
【こんな方向けの記事です】
●マシニングセンタの基本を整理したい
●NC工作機械や旋盤との違いを理解したい
●マシニングセンタを使うメリットが知りたい
\お気軽にご相談ください/
マシニングセンタとは
マシニングセンタは自動で連続加工できるNC工作機械
マシニングセンタは、フライス加工を中心に、穴あけ・ねじ切り・中ぐりといった複数の切削工程を1台で連続加工できる工作機械です。自動工具交換装置(ATC)により工具を付け替えながら加工を進められる点が大きな特徴です。
NCとは「Numerical Control(数値制御)」の略語で、加工プログラムに基づき機械が自動で動く仕組みです。手動でハンドルを回す従来機と異なり、座標や工具の動きを数値で指示することで、安定した加工を実現しています。
マシニングセンタの誕生と歴史
マシニングセンタは、1950年代にアメリカで開発された機械が世界初といわれています。工具交換の自動化が画期的で、複数の機械や手作業に分かれていた工程を1台へ集約するという発想が生まれました。
その後、コンピュータ制御技術の進歩とともに高精度化・高速化が進みます。日本でも高度経済成長期以降に普及し、現在は多軸化や高速主軸化と、さらに進化を遂げています。
マシニングセンタが製造業で果たす役割
マシニングセンタの役割は、少量多品種から量産まで、複雑な形状の部品を高精度で加工することにあります。自動車・産業機械・電子機器・医療機器など、活躍の場は幅広い領域に及びます。
1台で複数工程をこなせるため、機械間の段取り替えや部品の移し替えも減らすことができます。加工リードタイムの短縮や品質のばらつき抑制につながるため、現代のものづくりの中心的な存在になっています。
マシニングセンタとNC工作機械・旋盤との違い
マシニングセンタとNCフライス盤の違い
マシニングセンタとNCフライス盤は、どちらも「回転する工具で材料を削る」フライス加工が基本になっています。違いは自動工具交換装置(ATC)を備えているかどうかにあります。
NCフライス盤は工具交換を人の手で行うのに対し、マシニングセンタはプログラムに沿って自動で持ち替えることができ、加工工程の多い部品でも段取りを止めずに連続加工できる点が強みです。
マシニングセンタとNC旋盤・ターニングセンタの違い
マシニングセンタとNC旋盤は、加工方式そのものが異なります。マシニングセンタは「工具が回転し、固定した材料を削る」方式、NC旋盤は「材料が回転し、固定した刃物を当てて削る」方式です。
NC旋盤は、円筒形や円盤状など回転対称の部品を得意とします。一方マシニングセンタは、箱形やブロック状の複雑形状を多面的に加工する用途向きといえます。
そして、ターニングセンタは、NC旋盤をベースに回転工具によるフライス加工機能も追加した複合機を指します。
マシニングセンタの基本構造と各部名称
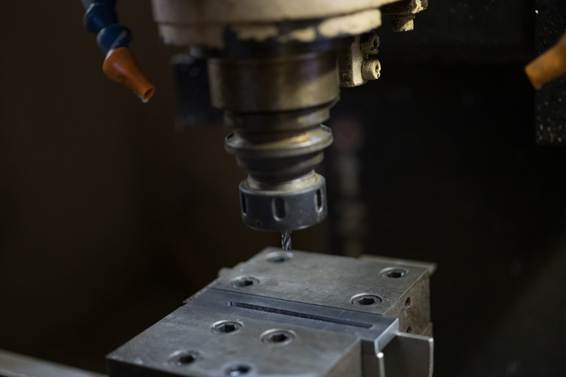
マシニングセンタの構造は、「NC装置」「本体構造」「切削工具」「自動工具交換装置」の4要素に分けると理解しやすくなります。
NC装置
NC装置は、加工プログラムを読み込んで機械全体の動きを制御する頭脳です。作業者はNC操作盤からプログラムを入力・編集し、加工条件や工具情報を設定します。プログラムの精度がそのまま加工品質に直結するため、NC装置の操作は要といえるでしょう。
例えば、工具経路の組み立て方や、回転数・送り速度といった切削条件の設定、基準となる加工原点の取り方が品質を左右します。これらは材料や形状ごとに最適値が異なるため、作業者の経験とノウハウが必要になります。
本体の主要構造
本体は、機械を支えるベース、垂直に立つコラム、工具を回転させる主軸、材料を固定するテーブルで構成されます。中でも主軸は加工の中心的な役割を担い、その剛性が加工精度を左右するほど重要な要素といえます。
テーブルはX軸・Y軸方向に動き、主軸はZ軸方向に上下し、これらの動きが組み合わさり、立体的な加工を実現しています。
切削工具
加工内容に応じて、輪郭や溝を削るエンドミル、穴をあけるドリル、ねじを切るタップなどの切削工具を使い分けます。これらの工具はツーリング(工具ホルダ)を介して主軸に取り付けられます。工具とツーリングの組み合わせや取り付け精度も、加工結果を左右する重要な要素です。
自動工具交換装置(ATC)
自動工具交換装置(Automatic Tool Changer)は、マシニングセンタの心臓部です。プログラムの指示に従い、マガジンに収納された多数の工具を自動で交換します。
※マガジンとは、複数の工具をまとめて収納しておく工具の保管庫のこと。
このATCが組み込まれたことで、人手による工具交換が不要になり、さらには無人運転や夜間稼働も可能になり、生産性は大きく上がりました。
マシニングセンタの種類
立型マシニングセンタ
立型マシニングセンタは、主軸が垂直方向を向いたタイプです。構造がシンプルで価格も抑えやすく、もっとも普及しています。上から工具を当てて加工するため、材料のセットや段取り替えも容易です。小~中型のワークや多品種少量生産と相性がよく、幅広い現場で導入が進んでいます。
横型マシニングセンタ
横型マシニングセンタは、主軸が水平方向を向いた構造です。切粉が重力で下に落ちやすく、切粉のかみ込みを防いで安定した加工を続けやすい点が特徴です。パレットチェンジャーと組み合わせれば、加工中に次の材料を段取りできるため、量産にも適しています。立型より高価ですが、稼働率を重視する量産現場で広く採用されています。
門型マシニングセンタ
門型マシニングセンタは、コラムが門のように左右に立ち、その間を主軸が移動する構造になっています。大型で重量のあるワークを高い剛性で支えられるため、金型や大型構造部品の加工に向いています。機械自体が大きく設置スペースを要する一方、剛性の高さで安定した重切削をこなせる点が特徴です。
5軸マシニングセンタ
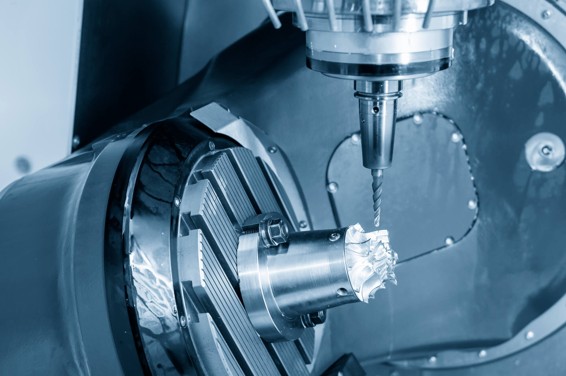
5軸マシニングセンタは、X・Y・Zの3軸に2つの回転軸を加えた機械です。工具やワークの角度を自在に変えられ、複雑な曲面や多面加工を1回の加工で完結することができます。
あらゆる方向からの加工を1台で完結できるため、段取り回数をさらに抑えることができる上、加工精度も上げることができます。複雑な形状が要求される航空機部品や医療機器、精密部品などで使われています。
マシニングセンタでできる加工
穴あけ加工(ドリリング)
穴あけ加工は、ドリルを回転させて材料に穴をあける基本的な加工です。マシニングセンタなら、複数の穴を高い位置精度で連続して加工できます。プログラム制御で、穴の位置や深さを正確に再現することも可能です。
フライス加工(ミリング)
フライス加工は、回転する工具で材料の表面や輪郭を削る加工です。平面の仕上げから溝加工、複雑な輪郭形状まで幅広くこなします。マシニングセンタの中心的な加工で、エンドミルなどを使い分けて多様な形状をつくり出すことができます。
ねじ切り加工(タッピング)
ねじ切り加工は、あけた穴の内側にねじ山を形成する加工です。タップと呼ばれる工具で、ボルトやビスをねじ込むための、めねじを加工します。穴あけからねじ切りまでを同一工程で連続処理できるため、ねじ止めを前提とした部品づくりが可能になります。
ボーリング・輪郭加工
ボーリングは、すでにあいている穴の寸法精度や真円度を高める加工です。工具経路を制御しながら部品の外形を削り出す輪郭加工も可能です。
マシニングセンタでできない加工
万能に見えるマシニングセンタにも、苦手な分野があります。その一つが内側のコーナーを直角(ピン角)に仕上げる加工です。回転する円筒形の工具を使うため、内角には必ず工具半径分のR(丸み)が残ってしまう点は注意が必要です。一般的な3軸加工機や標準工具では、工具が入り込めない奥まった形状(アンダーカット)の加工は困難です。
\お気軽にご相談ください/
マシニングセンタ導入の主なメリット
生産性が上がる
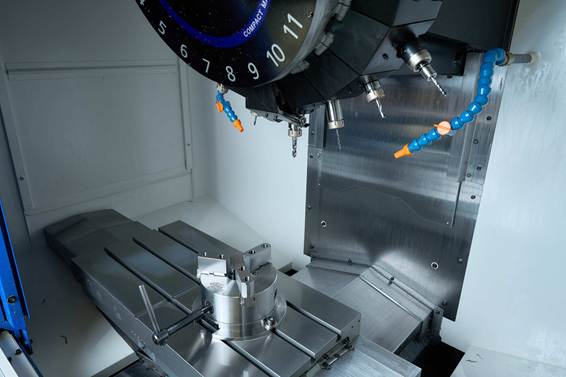
第一のメリットは生産性の向上です。ATCによる自動工具交換で、複数工程を段取り替えなしに連続加工できるため、機械間の移し替えや待ち時間を大幅に減らすことができます。プログラムを登録しておけば、同じ部品を繰り返し加工する際の準備時間も最小限で済むでしょう。無人運転や夜間稼働を組み合わせれば、稼働率をさらに高めることもできます。
品質が安定する
次に、品質の安定です。マシニングセンタは加工プログラムどおりに動くため、作業者の熟練度に左右されにくくなります。手作業に比べて寸法のばらつきを大幅に抑えられ、安定した品質の再現が可能になります。手作業では避けられない微妙な誤差も、数値制御で最小限に抑えることができます。安定した品質は、後工程や最終製品の信頼性に直結するため、大きなメリットといえます。
安全性の向上
最後は安全性です。加工の多くが自動で進むため、作業者が回転工具や切粉に直接触れる場面が減ります。また、重量物の手作業による移動も少なくなるため、作業者の負担が軽くなります。作業環境の安全性が高まることは、人材の定着や働きやすさの面でも効果があります。
「マシニングセンタは難しい」といわれる理由と運用課題
高い生産性を誇るマシニングセンタですが、「導入や運用が難しい」といわれることも少なくありません。その背景には、主に3つの運用課題があります。
プログラミング(CAD/CAM)の習得難易度
マシニングセンタを使いこなすには、CAD/CAMによる加工プログラムの作成スキルが欠かせません。複雑な形状ほど工具経路の設計は難しく、習得には相応の時間と経験を要します。
設計データから最適な加工手順を導くには、加工そのものへの深い理解も必要になります。このプログラミングの難しさが、「マシニングセンタは難しい」といわれる大きな理由の一つといえるでしょう。
オペレーター育成と人材確保
機械を安定して動かすには、加工条件の判断や段取りを担えるオペレーターが必要です。しかし、こうした技能を持つ人材の育成にも長い年月を要します。製造業全体で熟練技術者の高齢化と人手不足が進むなか、技能の継承と人材確保は多くの現場が抱える共通の課題となっています。
加工条件の最適化が品質を左右する
同じ機械でも、加工条件の設定しだいで仕上がりは大きく変わります。送り速度・主軸回転数・切込み量・冷却方法などを材料や形状に合わせて最適化する作業は、簡単ではありません。
条件が不適切だと、加工面の荒れや工具の早期摩耗、寸法不良を招くことになります。実は加工条件の最適化こそが品質を左右するもっとも重要な要素であり、長年の経験とノウハウが問われる領域なのです。
樹脂加工におけるマシニングセンタ活用のポイント
マシニングセンタは金属加工のイメージが強いものの、樹脂(プラスチック)部品の加工にも幅広く使われています。ただし樹脂は金属と性質が大きく異なり、素材ごとの設定が品質を大きく左右するのが特徴です。ここでは樹脂加工ならではの活用ポイントを、4つの視点から掘り下げてみます。
多種多様なプラスチック素材への対応
一口に樹脂といっても、その種類は多種多様です。ABS・アクリルといった汎用樹脂から、ポリカーボネート・ナイロン・ジュラコン(POM)・MCナイロンなどのエンジニアリングプラスチック、さらにPTFE(テフロン)に代表されるスーパーエンプラまで、性質は素材ごとに大きく異なります。ベークライトやエポキシ、ガラス繊維入りの強化グレードなども樹脂加工の対象です。
これらは硬さ・粘り・熱への強さ・寸法安定性がそれぞれ違うため、素材特性を理解した上で加工に臨む知見が品質を分けます。多種多様なプラスチック素材への対応力こそ、樹脂加工に強いメーカーを見極める一つの目安になります。
樹脂加工特有の加工条件
樹脂加工でもっとも重要となるのが、素材ごとに最適な加工条件(設定)を見極めることです。樹脂は金属に比べて熱に弱く、加工時の摩擦熱で溶けたり変形したりしやすい性質を持ちます。そのため、送り速度・主軸回転数・切り込み量・冷却方法といった条件を、素材ごとに細かく調整しなければなりません。
例えば、回転数を上げすぎれば摩擦熱で加工面が溶け、逆に送りが不適切だとバリや欠けが生じます。冷却方法も、油性・水溶性・エアブローなど素材に応じた使い分けが求められます。こうした設定の最適化が、樹脂加工の仕上がりを決定づける最大の要因となります。
樹脂×マシニングセンタでできる代表的な加工
樹脂のマシニングセンタ加工では、各種カバー類や治具、機械部品、試作品などを削り出すことができます。金型が必要な射出成形とは異なり、データから直接削り出すため、少量や試作の段階でも金型コストをかけずに対応できる点が大きなメリットです。
透明アクリルの加工による外観部品や、摺動性に優れたジュラコン・ナイロンをはじめとする機構部品など、素材の特性を生かした幅広い部品づくりが可能です。寸法精度が求められる部品にも、設定を最適化することで対応できるのもマシニングセンタの特徴です。
樹脂加工対応のマシニングセンタ加工先選びのポイント
樹脂部品の加工先を選ぶ際は、扱える素材の幅と、加工条件を最適化するノウハウの有無を見極めることが大切です。併せて、設計から成形・加工までを一貫して相談できる体制があれば、設計段階から無理のない形状や工法の提案を受けられます。
まとめ
マシニングセンタは、穴あけ・フライス・ねじ切りなどの切削加工を1台で連続加工できる工作機械です。立型・横型・門型・5軸の4種類を中心に、ワーク形状・ロット・生産形態に応じて最適な機種が存在しています。
金属はもちろん、樹脂の加工もできます。ただし、樹脂の加工は素材ごとに送り・回転数・冷却といった設定が異なり、その最適化が品質を大きく左右するため、素材特性を深く理解した加工業者に依頼することをおすすめします。